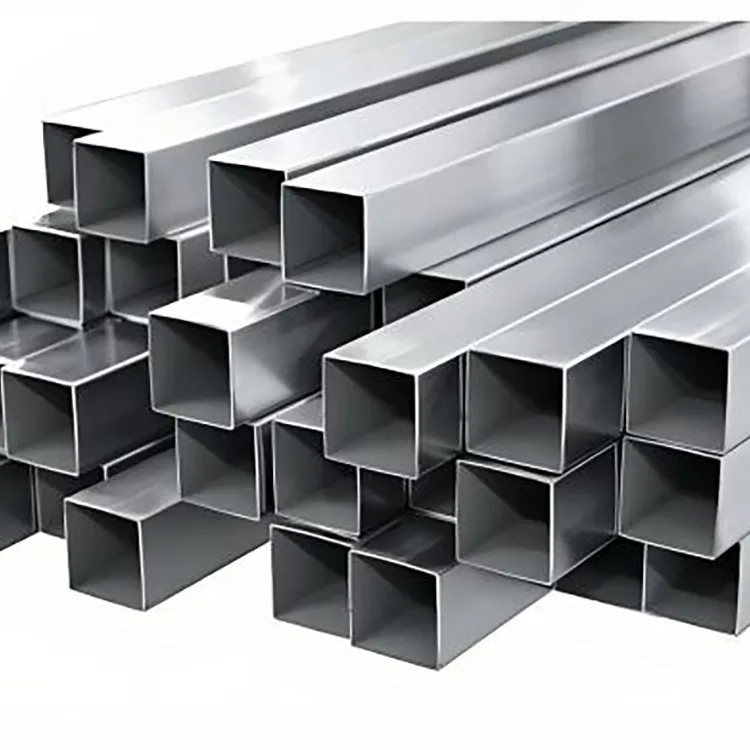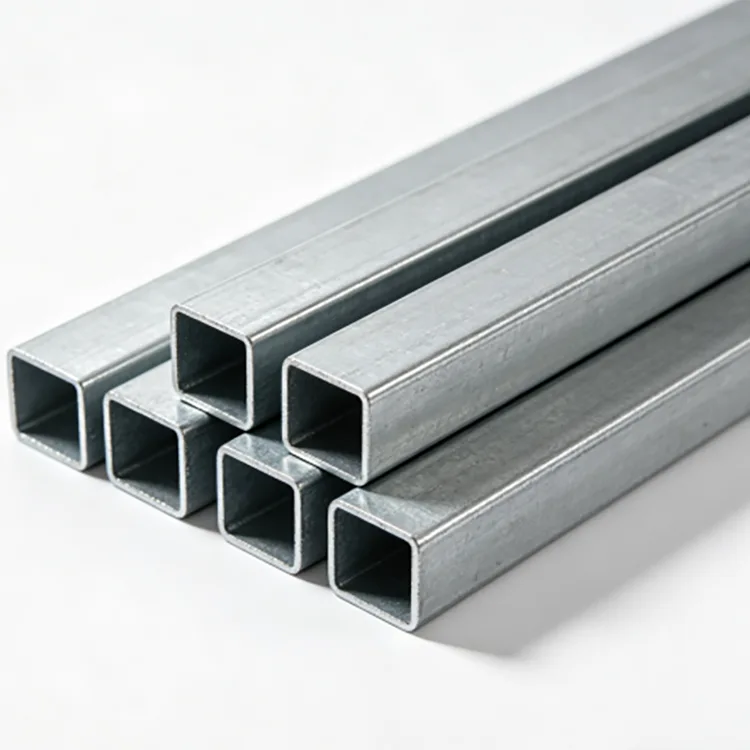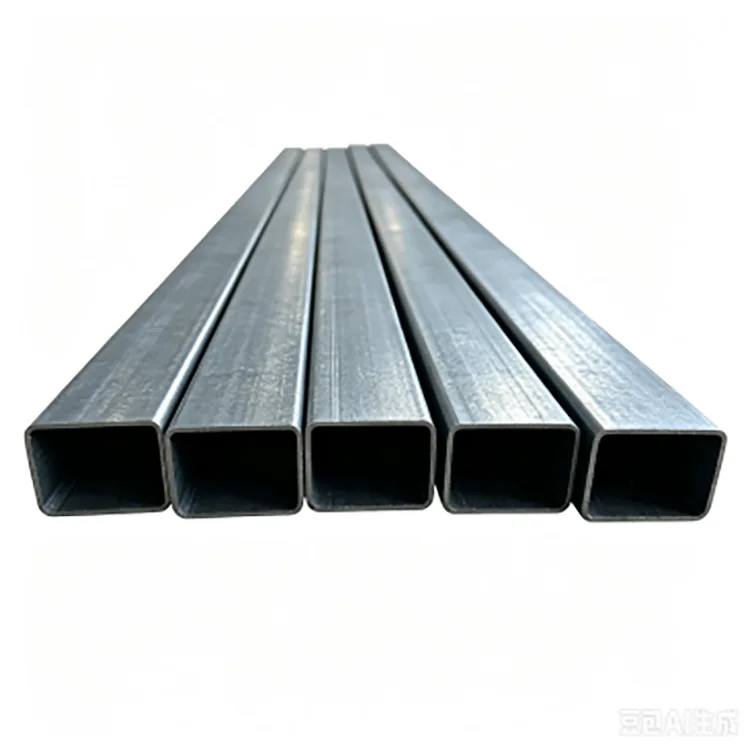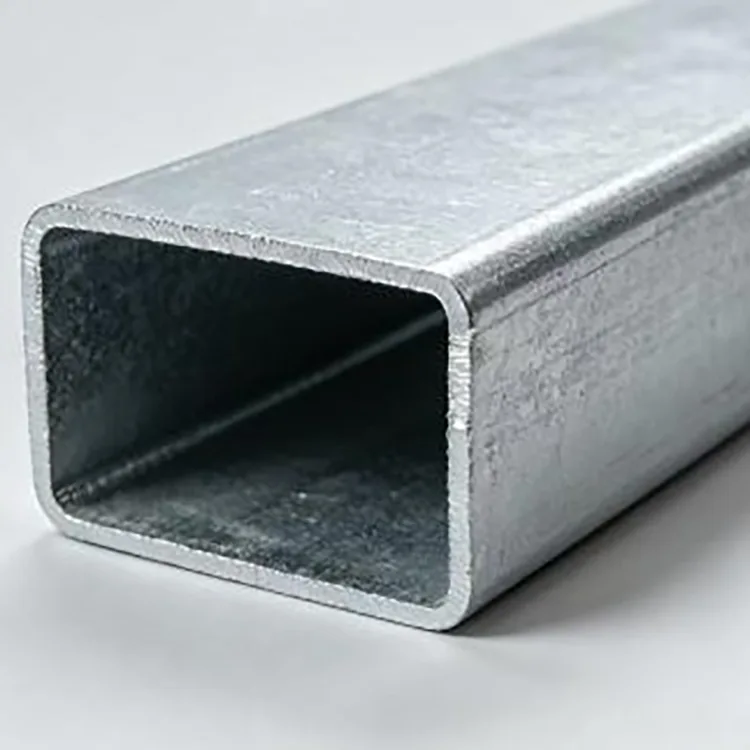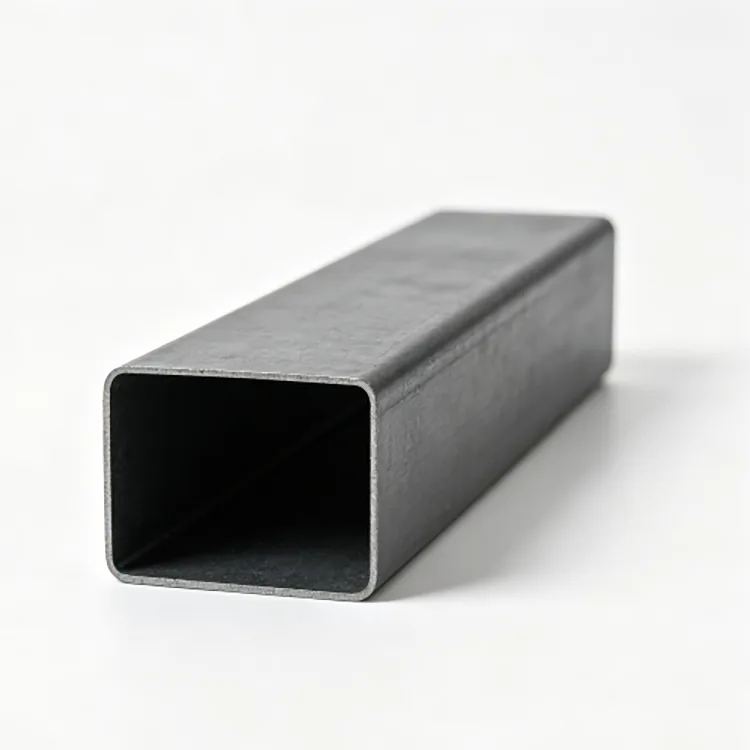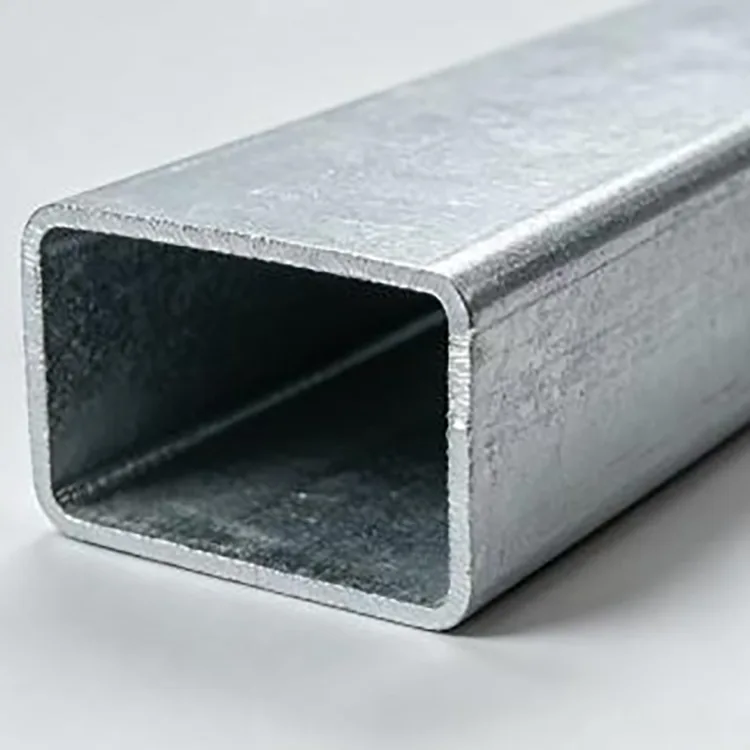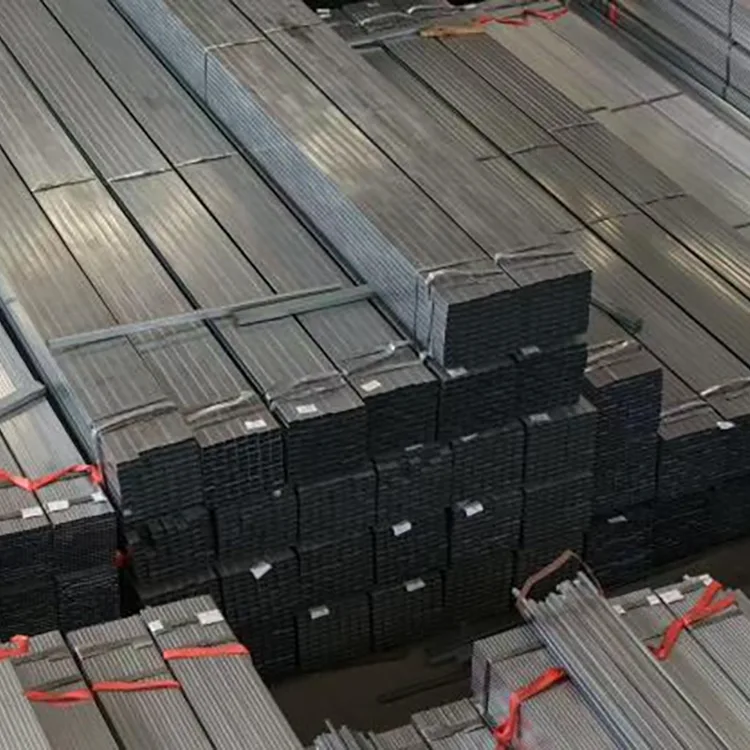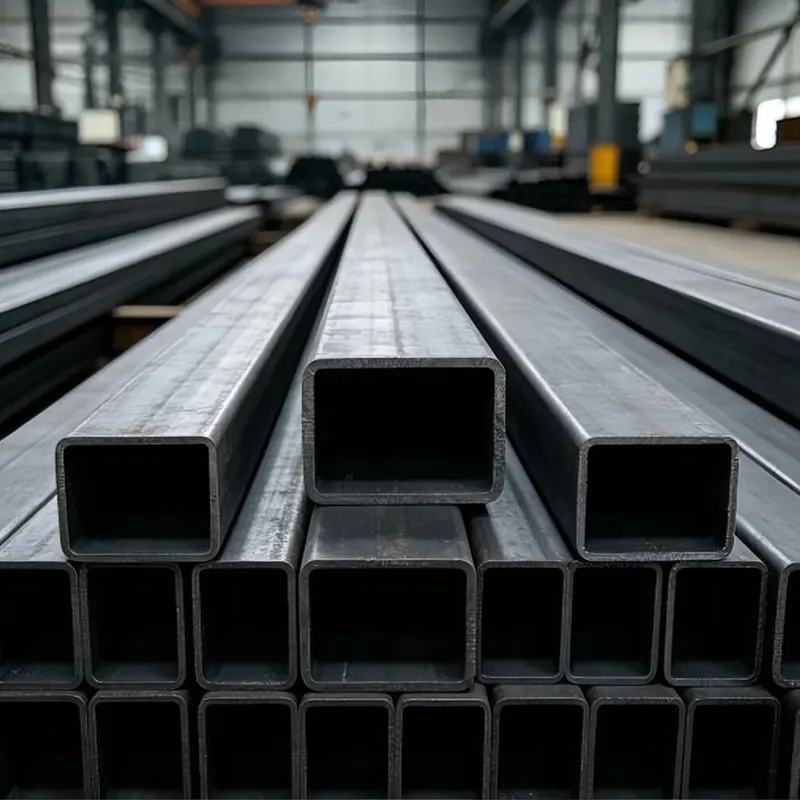
Thermisch verzinkte rechthoekige stalen buis is een gelast rechthoekig hol profiel vervaardigd uit Q235B, Q355B of andere gespecificeerde koolstofstaalkwaliteiten. De stalen strip wordt koud gevormd tot een rechthoekig profiel, hoogfrequent gelast, op maat gemaakt en gesneden voordat de afgewerkte buis oppervlaktevoorbereiding en thermisch verzinken ondergaat.
Het rechthoekige gedeelte is handig wanneer de laad- of installatieruimte meer directioneel is dan een vierkante buis toelaat. Het biedt een breder oppervlak voor beugels, panelen en verbindingen, terwijl de sectie relatief efficiënt in gewicht blijft. Voor buitenconstructies biedt de zinklaag extra bescherming tegen vocht en atmosferische corrosie, waardoor de buis geschikt is voor toepassingen waarbij ongecoat zwart staal een regelmatige oppervlaktebehandeling zou vereisen.
De buis kan op standaardlengte worden geleverd of volgens projecttekeningen worden verwerkt, inclusief snijden, ponsen, buigen, gleufsteken, boren, eindsluiten en afschuinen.


|
Item |
Specificatie |
|
Product |
Thermisch verzinkte rechthoekige stalen buis |
|
Staalkwaliteit |
Q235B, Q355B en andere kwaliteiten op aanvraag |
|
Rechthoekig formaat |
20×40–200×400 mm |
|
Wanddikte |
1,0–6,0 mm |
|
Standaard lengte |
6 m |
|
Vaste lengte |
3–12 meter |
|
Zinkcoating |
40–120 g/m² standaard; 200–275 g/m² versterkte opties |
|
Oppervlak |
Thermisch verzinkt, zilvergrijze metallic afwerking |
|
Verwerking |
Snijden, buigen, ponsen, gleufsteken, boren, eindsluiten, afschuinen |
|
Levering |
Standaardvoorraad, projectbestellingen en productie op maat |
Het belangrijkste verschil tussen rechthoekige en vierkante holle profielen is niet alleen het uiterlijk. De breedte-hoogteverhouding verandert hoe de sectie in een constructie past en hoe efficiënt de beschikbare ruimte wordt gebruikt.
Bij horizontale elementen, frames en steunen waarbij de ene richting meer profieldiepte nodig heeft dan de andere, wordt vaak gekozen voor een rechthoekige buis. Het biedt ook een breder montagevlak voor vliesgevelcomponenten, panelen, beugels en mechanische onderdelen.
Een doorsnede van 100×60 mm geeft de verwerker bijvoorbeeld een andere combinatie van stijfheid, installatieruimte en materiaalgebruik dan een vierkante buis van 100×100 mm. De juiste keuze moet daarom gebaseerd zijn op overspanning, belasting, aansluitmethode en beschikbare installatieruimte, en niet alleen op de sectienaam.
De stalen buis wordt eerst gevormd en gelast en vervolgens voorbereid voor het verzinken. Oppervlakteverontreinigingen en oxiden worden verwijderd door middel van ontvetten, beitsen en activatie, zodat gesmolten zink goed kan reageren met het staaloppervlak.
De voorbereide buis wordt ondergedompeld in gesmolten zink bij ongeveer 450°C. Na het uittrekken vindt afkoeling en afwerking plaats om een continue beschermende coating te verkrijgen.
Deze volgorde is belangrijk voor structurele profielen omdat het afgewerkte rechthoekige gedeelte, inclusief hoeken en blootgestelde oppervlakken, na het vormen een corrosiebeschermingsbehandeling krijgt. Bij projectinkoop moeten kopers de vereiste specificatie van de zinklaag bevestigen, in plaats van eenvoudigweg te vragen of een buis “gegalvaniseerd” is.
De juiste zinklaag is afhankelijk van waar de rechthoekige buis wordt geïnstalleerd.
|
Omgeving |
Aanbevolen zinkniveau |
Typische toepassingen |
|
Binnen / corrosiearm |
40–120 g/m² |
Machineframes, magazijnconstructies, binnensteunen |
|
Normaal buiten |
85–120 gr/m² |
Hekken, luifels, gemeentelijke bouwwerken, buitenkozijnen |
|
Vochtig/vaak blootgesteld |
120–200 g/m² |
Buitensteunen, vochtige industriële ruimtes, sommige PV-constructies |
|
Kust / hoog corrosief |
200–275 g/m² |
Kuststructuren, zoutnevelgebieden, geselecteerde PV- en gemeentelijke projecten |
Deze cijfers zijn coatingopties en geen universele levensduurgarantie. Voor kust-, chemische of voortdurend natte omgevingen moet het project ook rekening houden met aanvullende coatingsystemen, drainage, geavanceerde bescherming en verbindingsdetails.
Q235B is geschikt voor veel conventionele frames, steunen, hekken, machineconstructies en algemeen staalwerk waarbij de structurele berekening geen hogere sterkte vereist.
De Q355B is geschikter wanneer het ontwerp hogere belastingen, langere overspanningen, sterkere wind- of sneeuwvereisten met zich meebrengt, of wanneer het verminderen van het sectiegewicht belangrijk is. Het eindcijfer moet worden gekozen op basis van de technische berekening, in plaats van eenvoudigweg het sterkere materiaal voor elke toepassing te kiezen.
Voor exportorders moeten de vereiste staalkwaliteit, toepasselijke norm, mechanische eigenschappen en inspectiedocumenten vóór productie worden bevestigd.
Wanddikte heeft een direct effect op het sectiegewicht, de stijfheid, de verbindingssterkte en de fabricageprestaties.
Frames en behuizingsconstructies voor licht gebruik kunnen dunnere wandsecties gebruiken, terwijl dragende frames, apparatuurbasissen en grotere buitenconstructies normaal gesproken dikkere wanden vereisen.
Het bereik van 20×40–200×400 mm omvat relatief compacte frames door middel van grotere structurele elementen. Voor een offerte dienen kopers de benodigde buitenafmetingen, wanddikte, lengte, staalkwaliteit, vereiste zinklaag en hoeveelheid op te geven. Als de buis als constructief element wordt gebruikt, zijn overspannings-, belastings- en verbindingsomstandigheden ook nuttig voor de materiaalkeuze.
De productie begint met stalen rollen die worden gecontroleerd op kwaliteit, dikte en oppervlakteconditie. Vervolgens wordt de strip geëgaliseerd en geleidelijk koudgevormd tot het gewenste rechthoekige profiel.
Hoogfrequent lassen verbindt de gevormde strip, gevolgd door het op maat maken en rechttrekken om het voltooide gedeelte te controleren. Snijden, ponsen of andere voorbewerkingen op een vaste lengte kunnen volgens de bestelling vóór het verzinken worden uitgevoerd.
De voorbereide buizen ondergaan vervolgens een ontvettings-, beits- en fluxbehandeling. Thermisch verzinken wordt uitgevoerd bij ongeveer 450°C, gevolgd door afkoelen, afwerking van het zinkoppervlak en uiteindelijke inspectie van afmetingen en coating.
Het voltooien van de belangrijkste vorm- en stansbewerkingen vóór het verzinken helpt ook om onnodige schade aan de afgewerkte zinklaag tijdens de fabricage te voorkomen.
Bij bulkbestellingen wordt de kwaliteit niet alleen door het uiterlijk bepaald. De binnenkomende staalsoort en -dikte worden eerst gecontroleerd, gevolgd door dimensionale inspectie tijdens het vormen en inspectie van de afgewerkte buis.
Belangrijke controlepunten zijn onder meer rechthoekige afmetingen, wanddikte, rechtheid, lasconditie, snijlengte, oppervlaktekwaliteit en zinklaag. Het gewicht of de dikte van de coating kan worden gecontroleerd aan de hand van de overeengekomen projectspecificatie.
Voor exportprojecten kunnen materiaalcertificaten, inspectiegegevens, paklijsten en andere vereiste documenten op basis van de bestelling worden opgesteld. Indien de koper of het project dit wenst, kan er ook inspectie door derden worden geregeld.
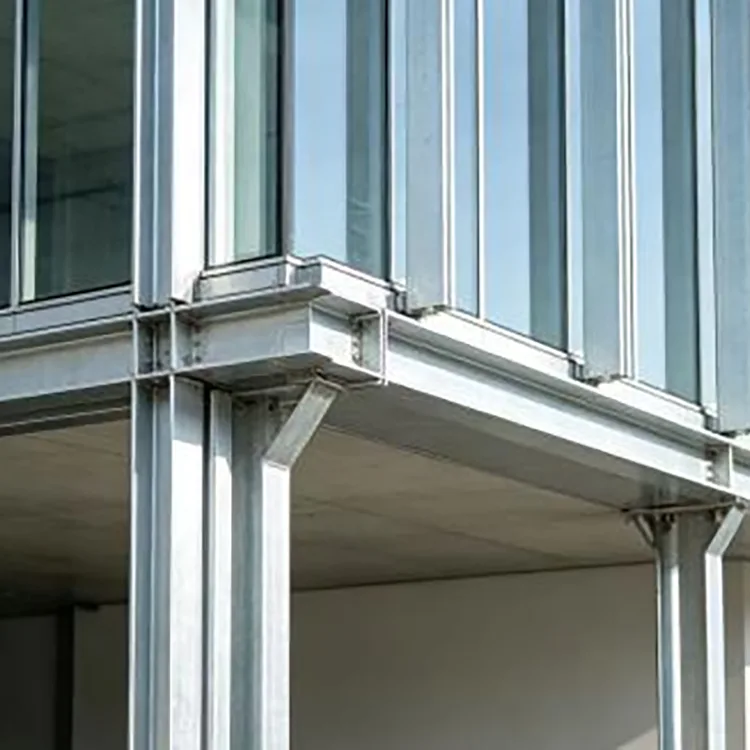
Het rechthoekige vlak is handig voor vliesgevelframes, gevelsteunen, scheidingswanden en secundaire structurele elementen waarbij verbindingsruimte en richtingsstijfheid van belang zijn.
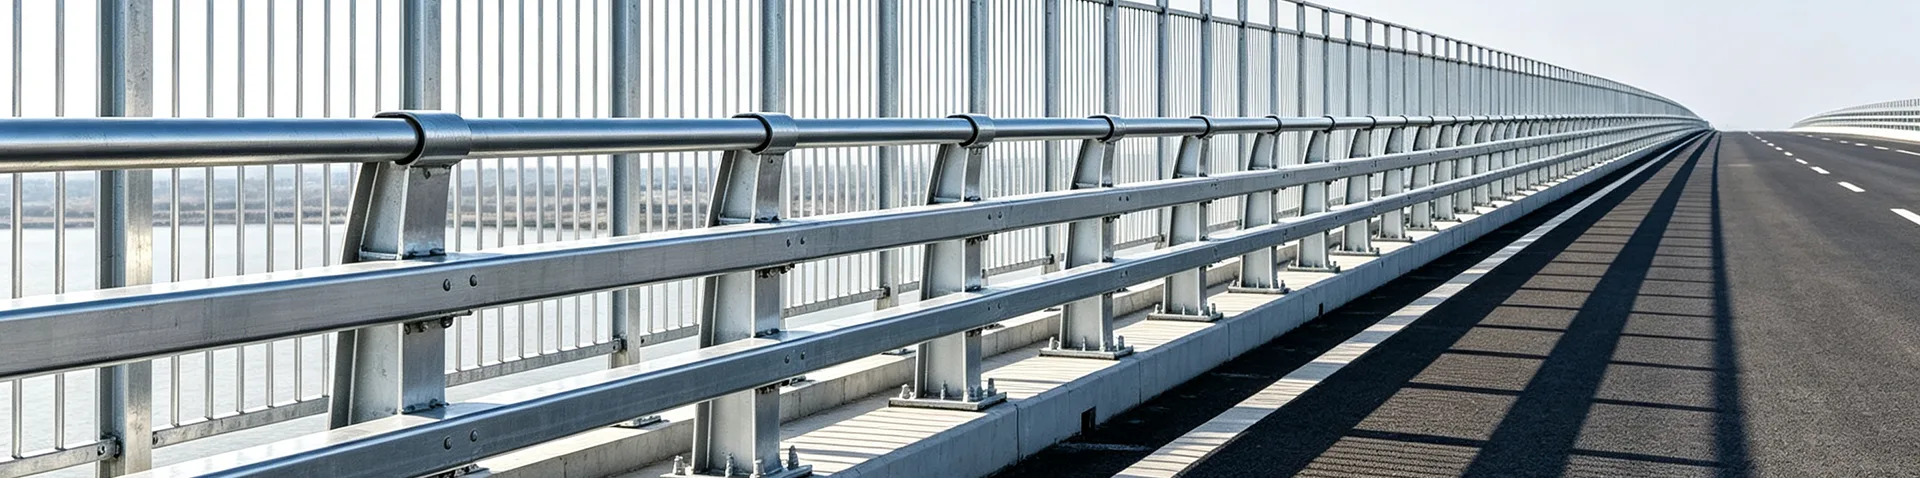
Leuningen, leuningen, schuilplaatsen, landschapsconstructies, reclameframes en ander zichtbaar staalwerk profiteren van de extra corrosiebescherming van thermisch verzinken.
Rechthoekige buizen kunnen worden gebruikt voor geselecteerde PV-steunelementen, apparatuurframes en hulpconstructies. Voor kustprojecten of projecten met een hoge luchtvochtigheid moet een hogere zinkspecificatie worden overwogen, afhankelijk van de corrosieomgeving.
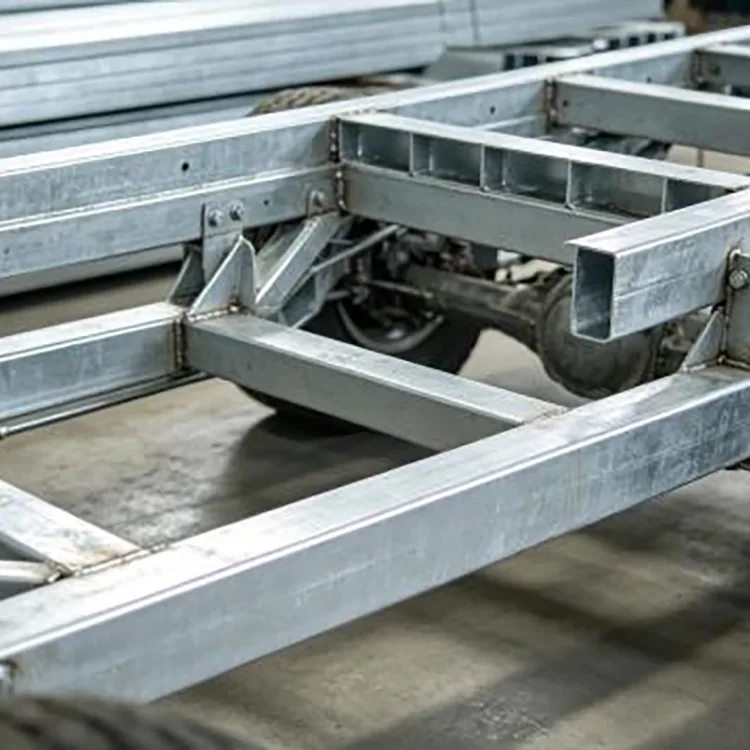
De platte vlakken van het rechthoekige gedeelte vereenvoudigen de beugelinstallatie en apparatuurmontage. Typische toepassingen zijn machineonderstellen, transportframes, automatiseringssteunen en apparatuurplatforms.
De buis kan worden gebruikt voor rekcomponenten, steunframes, magazijnconstructies en hulpelementen waarbij maatvastheid en corrosiebestendigheid vereist zijn.
De combinatie van rechthoekige geometrie, gematigd gewicht en beschikbare verwerkingsmogelijkheden maakt het geschikt voor kasframes, podiumconstructies, tijdelijke frames en andere gefabriceerde constructies.
Bij projecten met herhaalde installatieafmetingen kan voorbewerking de snij- en boorwerkzaamheden op de bouwplaats verminderen.
Veel voorkomende diensten zijn onder meer snijden op vaste lengte, ponsen, gleufsteken, boren, buigen, afschuinen en eindsluiten. De verwerking kan plaatsvinden op basis van een tekening, DXF/CAD-bestand of een maatschema.
Wanneer er na het verzinken gaten of sneden worden gemaakt, moet het blootgestelde staalgebied een passende zinkrijke reparatiebescherming krijgen. Om deze reden verdient het over het algemeen de voorkeur om het geplande ponsen en snijden vóór de thermisch verzinkfase te voltooien, wanneer het productieontwerp dit toelaat.
De keuze hangt vooral af van de installatieomgeving en de onderhoudsvereisten.
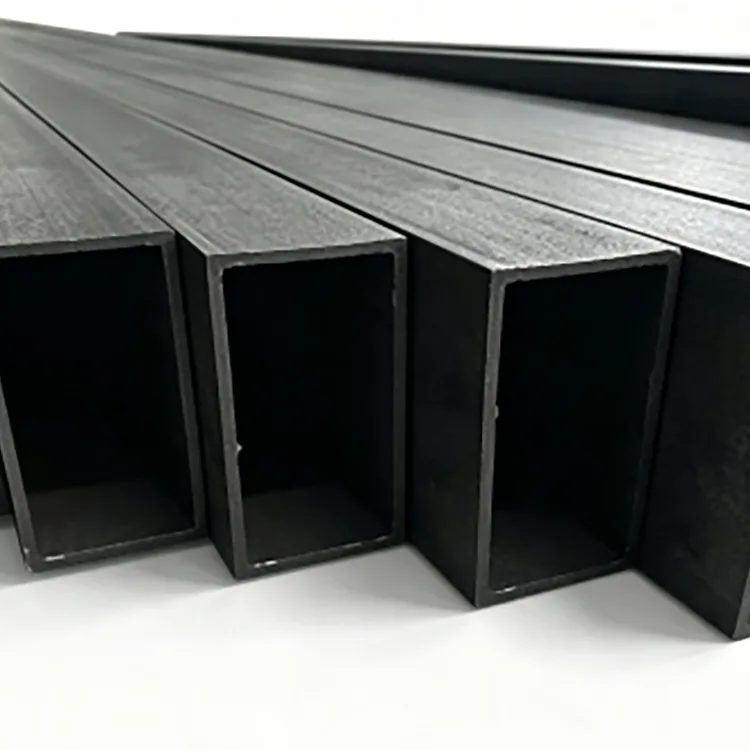
Zwarte rechthoekige buis heeft lagere initiële materiaalkosten en kan goed werken voor droge binnenconstructies waar het oppervlak een geschikte coating krijgt of corrosie geen groot probleem is.
Thermisch verzinkte rechthoekige buis heeft een zinklaag die zowel een fysieke barrière als een opofferingsbescherming tegen corrosie biedt. Het is daarom meer geschikt voor buiten- en vochtige toepassingen waar herhaaldelijk schilderen of roestbehandeling de onderhoudswerkzaamheden zou vergroten.
Voor buitenprojecten op lange termijn kan het vergelijken van alleen de aankoopprijs misleidend zijn. De coatingspecificatie, verwachte blootstelling, fabricagevereisten en onderhoudsplan moeten allemaal worden opgenomen in de kostenvergelijking.
Bij een gemeentelijk weg- en verkeersproject werd Q235B 100×60×4 mm thermisch verzinkte rechthoekige buis gebruikt voor steunframes, inclusief wegkapjes en vangrailconstructies. Er werd gekozen voor de combinatie van stijfheid van de rechthoekige doorsnede en gegalvaniseerde bescherming voor blootstelling buitenshuis aan regen, wind en stof.
Bij een logistiek magazijnproject werd gebruik gemaakt van thermisch verzinkte rechthoekige buizen van 40×80×2,0 mm voor rek- en apparatuurframetoepassingen. De consistente sectieafmetingen hielpen bij de montage, terwijl het gegalvaniseerde oppervlak geschikt was voor de vochtige omstandigheden die gepaard gaan met magazijn- en industrieel gebruik.


Controleer deze punten voordat u een bulkbestelling plaatst:
|
Vereiste |
Informatie om te bevestigen |
|
Sectie |
20×40–200×400 mm of op maat |
|
Wanddikte |
1,0–6,0 mm |
|
Staalkwaliteit |
Q235B, Q355B of gespecificeerde kwaliteit |
|
Lengte |
6 m standaard of 3–12 m vaste lengte |
|
Zinkcoating |
Vereist coatinggewicht/dikte |
|
Verwerking |
Snijden, ponsen, buigen, sleuven, boren, enz. |
|
Inspectie |
Walscertificaat, maatinspectie, coatinginspectie, indien nodig inspectie door derden |
|
Verpakking |
Export waterdichte verpakking, stalen omsnoering en bescherming tegen transportschade |
Vierkante buis heeft gelijke zijafmetingen en wordt vaak gebruikt voor kolommen, frames en elementen die een meer gebalanceerde geometrie vereisen. Rechthoekige buis heeft verschillende zijlengtes en is vaak handiger voor horizontale elementen, vliesgevelframes, apparatuurconstructies en toepassingen waarbij richtingsstijfheid of een breder montageoppervlak nuttig is.
Ja. Niet-standaard sectiegroottes, vaste lengtes en verwerkingseisen kunnen worden besproken op basis van de projecttekening en de haalbaarheid van de productie.
Ja. Snijden, ponsen, gleufsteken, boren, buigen, eindsluiten en afschuinen zijn mogelijk. Voor gegalvaniseerde producten wordt de geplande verwerking normaal gesproken voltooid vóór het thermisch verzinken, waar dit praktisch mogelijk is.
Nee. Bij normale blootstelling aan het binnenland en buiten is niet automatisch het hoogste zinkgehalte vereist. De coating moet worden geselecteerd op basis van vochtigheid, zoutnevel, blootstelling aan chemicaliën, bevochtigingsfrequentie en verwachte gebruiksduur.
Niet automatisch. Hoewel de Q355B een hogere sterkte heeft, betekent het veranderen van de staalsoort niet dat dezelfde sectie altijd kan worden gebruikt zonder het structurele ontwerp, de verbindingen, de lasvereisten en de toepasselijke norm te controleren.
Ja, maar lassen beschadigt de plaatselijke zinklaag en produceert zinkhoudende dampen. Geschikte ventilatie, lasprocedures en zinkrijke reparaties na het lassen zijn vereist.
Materiaalcertificaten, productinspectiegegevens, paklijsten, handelsfacturen en andere export- of projectdocumenten kunnen worden opgesteld volgens de overeengekomen ordervereisten.
Bestellingen uit gewone aandelen kunnen normaal gesproken binnen ongeveer 3 tot 7 werkdagen gereed worden gemaakt voor verzending. Standaardproductieorders duren gewoonlijk ongeveer 10 tot 15 werkdagen, terwijl bestellingen voor grote volumes of op maat gemaakte bestellingen moeten worden bevestigd op basis van sectiegrootte, zinklaag en verwerkingsvereisten.
Adres
Secundaire verkeersader nr. 2-1, uitbreidingsgebied van de industriële zone Daqiuzhuang, district Jinghai, Tianjin, China
Tel