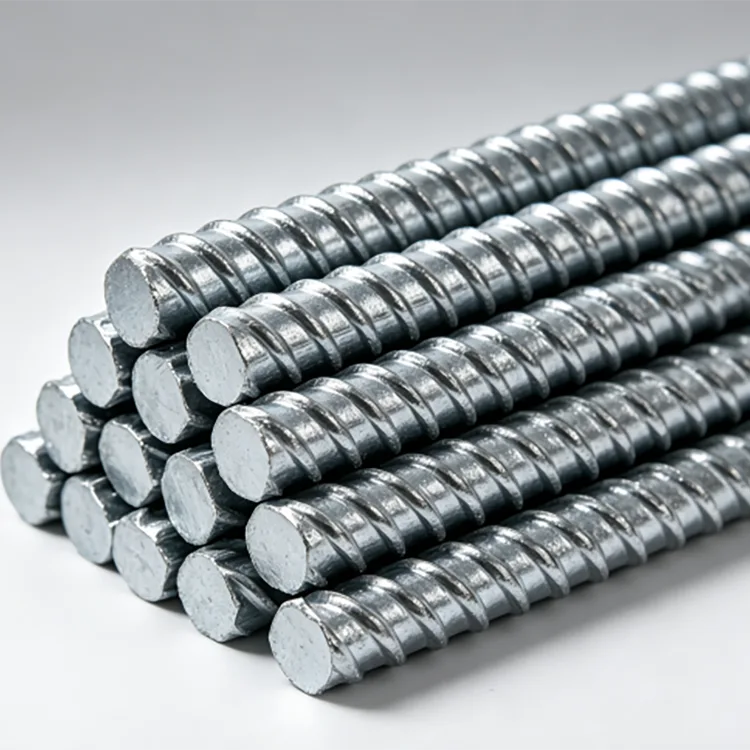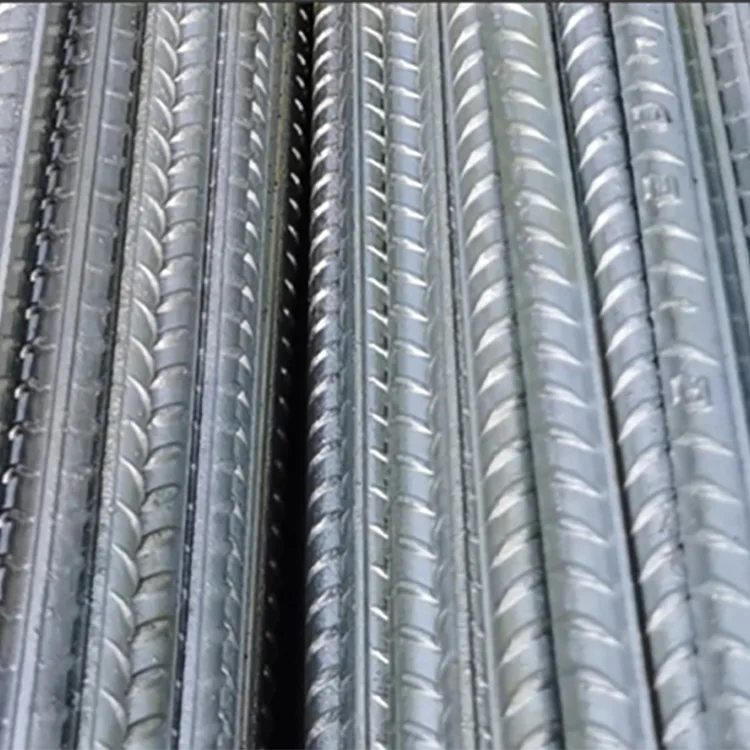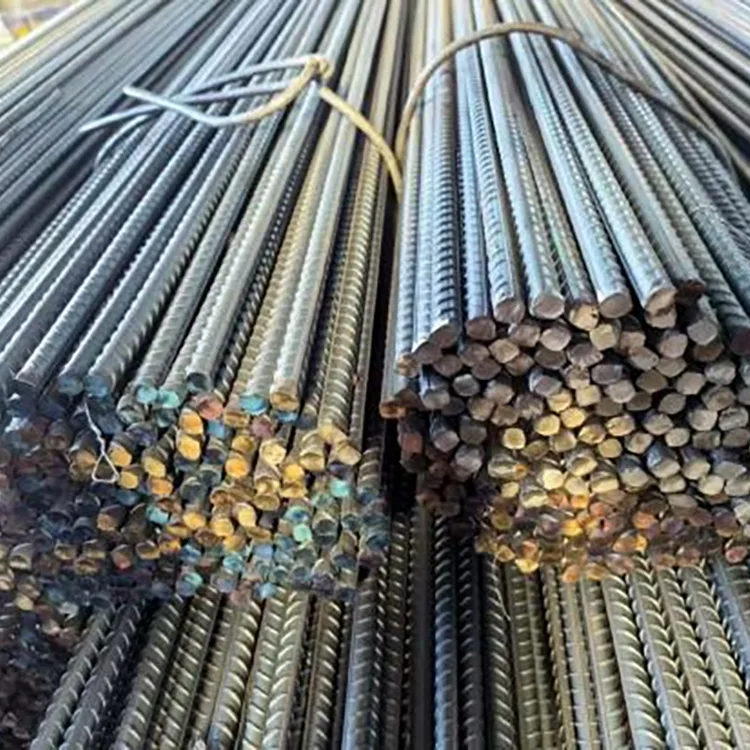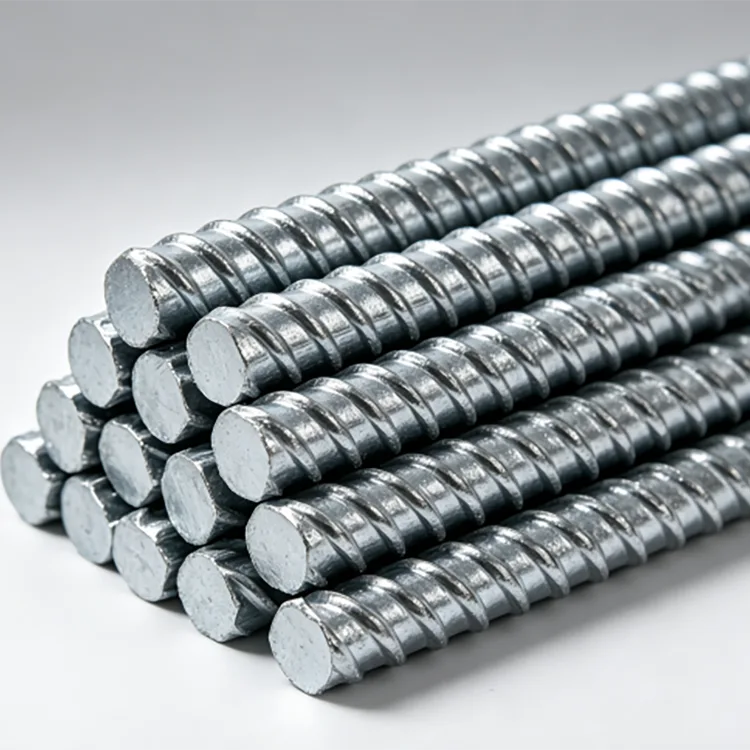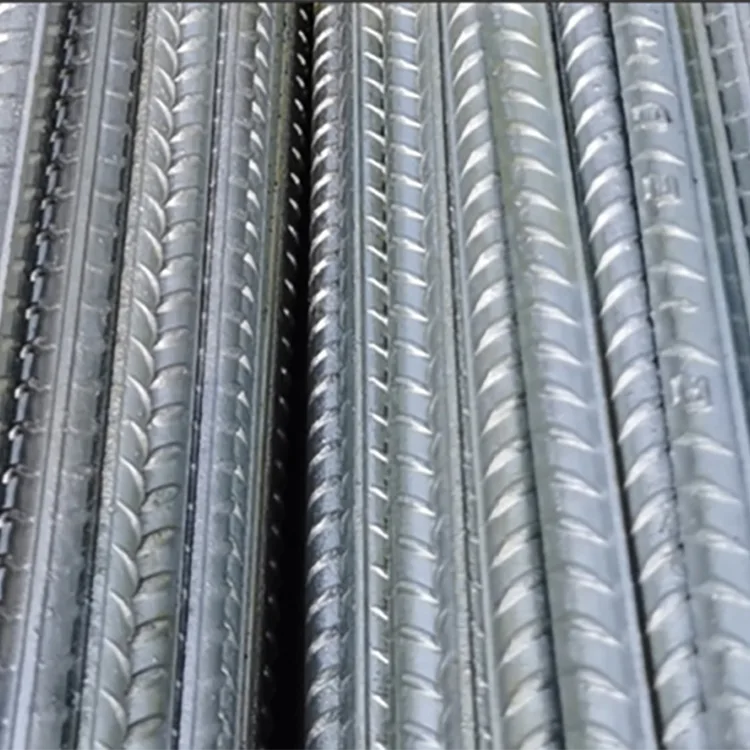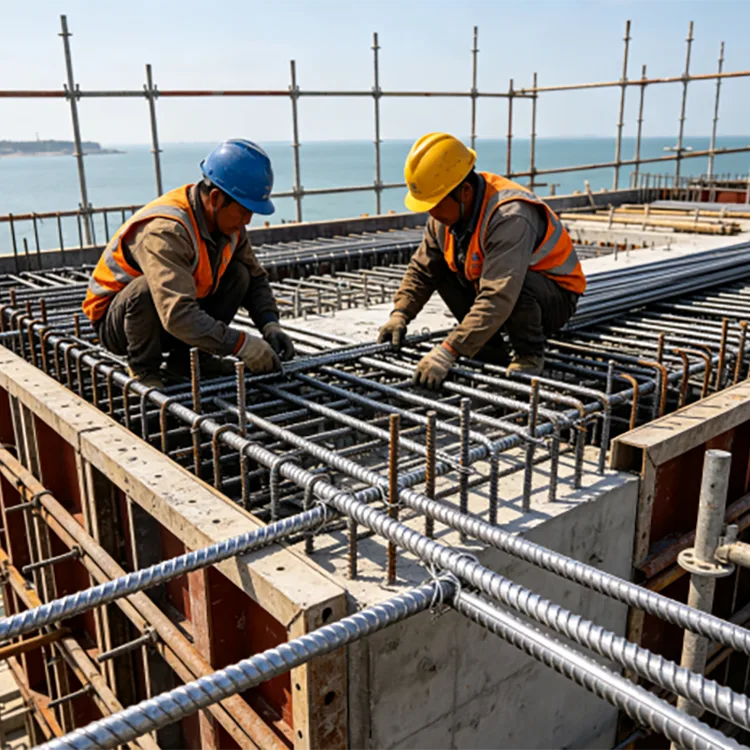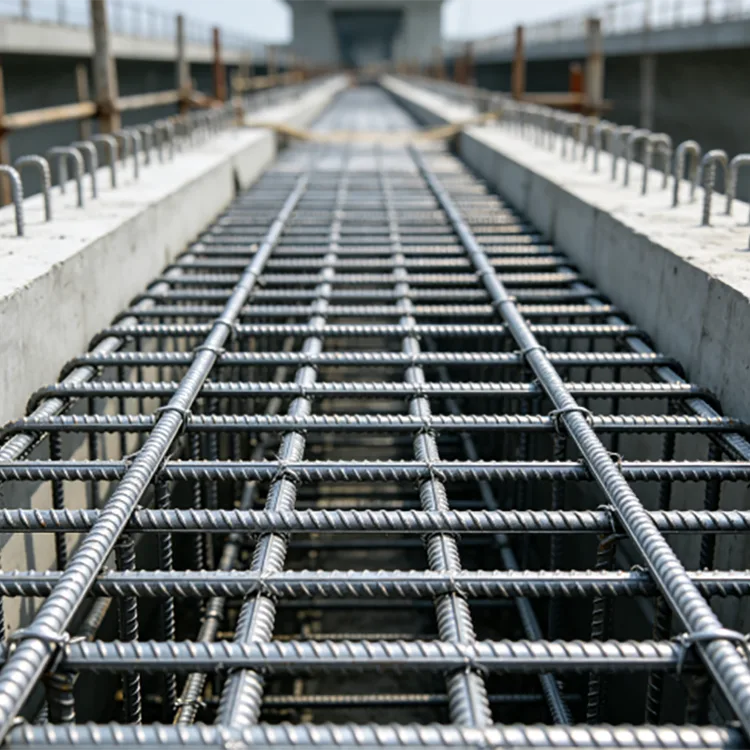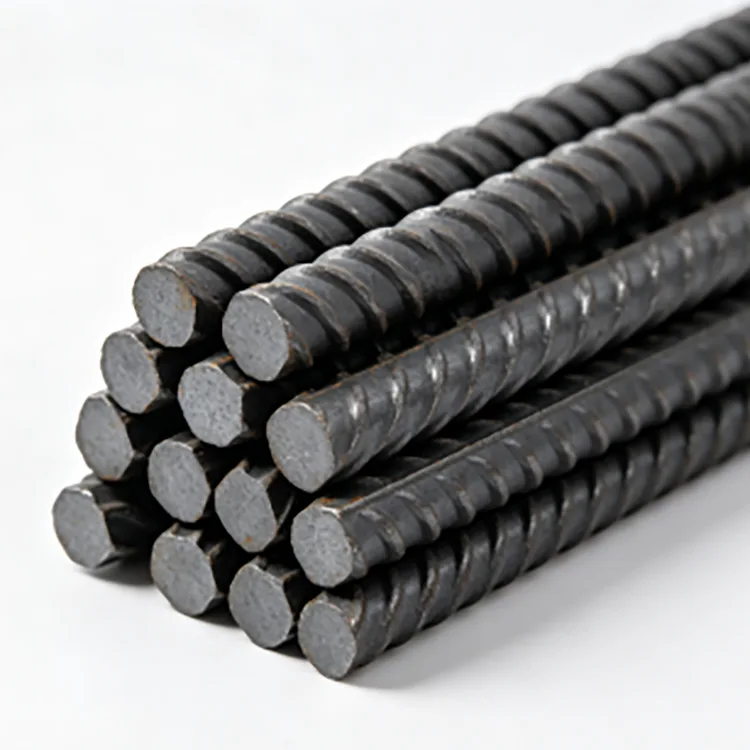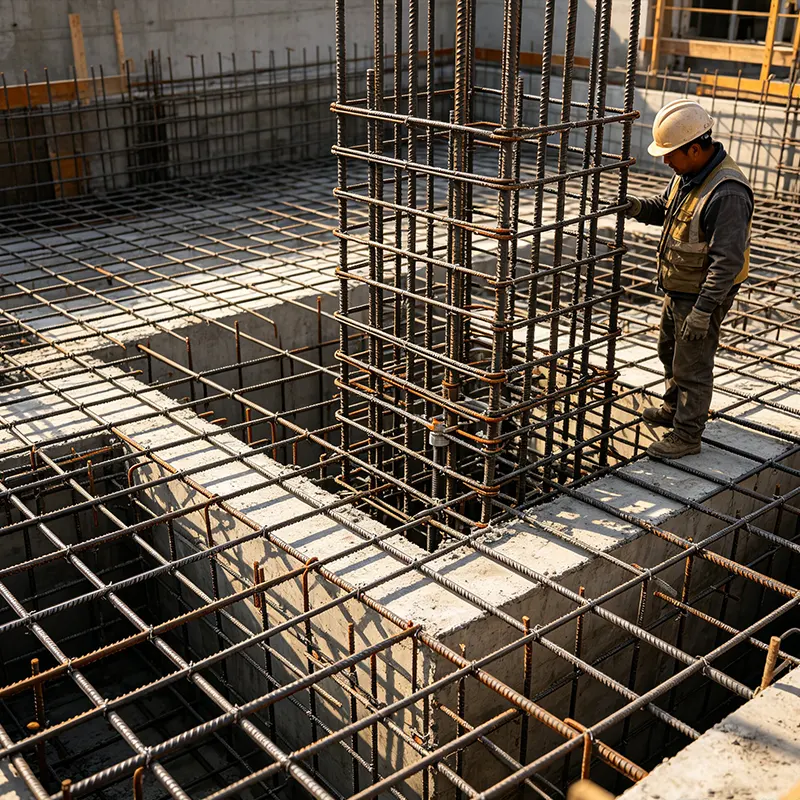
Thermisch verzinkte stalen wapening is gewoon warmgewalst geribbeld wapeningsstaal met een zinklaag aangebracht op de afgewerkte staaf. De wapening behoudt zijn geribbelde oppervlak en wordt gebruikt als versterking in of rond betonconstructies waar conventionele zwarte wapening kan worden blootgesteld aan een hoger risico op corrosie.
De belangrijkste reden om gegalvaniseerde wapening te specificeren is niet om het draagvermogen van de wapening te vergroten. Het doel is om corrosiebescherming aan het staaloppervlak toe te voegen. Dit wordt met name nuttig in constructies die worden blootgesteld aan water, vochtigheid, chloridehoudende omgevingen, verontreinigde grond of herhaaldelijk bevochtigen en drogen.
Beschikbare kwaliteiten zijn onder meer HRB400, HRB400E, HRB500 en HRB500E, met diameters van Φ6 mm tot Φ40 mm. Vaste lengtes, snijden en andere bewerkingen kunnen worden geregeld voor projectvereisten.


|
Item |
Specificatie |
|
Product |
Thermisch verzinkte stalen wapening |
|
Basismateriaal |
Warmgewalst geribbeld wapeningsstaal |
|
Staalsoorten |
HRB400, HRB400E, HRB500, HRB500E |
|
Gemeenschappelijke diameters |
Φ6, Φ8, Φ10, Φ12, Φ14, Φ16, Φ18, Φ20, Φ22, Φ25, Φ28, Φ32, Φ40 mm |
|
Standaard lengtes |
9 meter, 12 meter |
|
Aangepaste lengte |
6–15 meter |
|
Basismateriaal Standaard |
GB/T 1499.2-2018 |
|
Verzinken standaard |
EN ISO 1461 |
|
Standaard zinkcoating |
≥85 μm |
|
Versterkte zinkcoating |
Tot 275 μm |
|
Oppervlak |
Zilvergrijs gegalvaniseerde afwerking met heldere ribben |
|
Verwerking |
Snijden, buigen, draadsnijden en andere overeengekomen bewerkingen |
Beton biedt normaal gesproken een zekere mate van bescherming aan ingebed staal door zijn alkalische omgeving. De situatie verandert wanneer beton wordt blootgesteld aan chloride, vocht, carbonatatie, scheuren of andere omstandigheden waardoor corrosiebevorderende stoffen de wapening kunnen bereiken.
Een gegalvaniseerde coating voegt een extra beschermingslaag toe aan de wapeningsstaaf. Zink fungeert als een fysieke barrière en kan ook bescherming bieden als het staaloppervlak plaatselijk wordt blootgesteld.
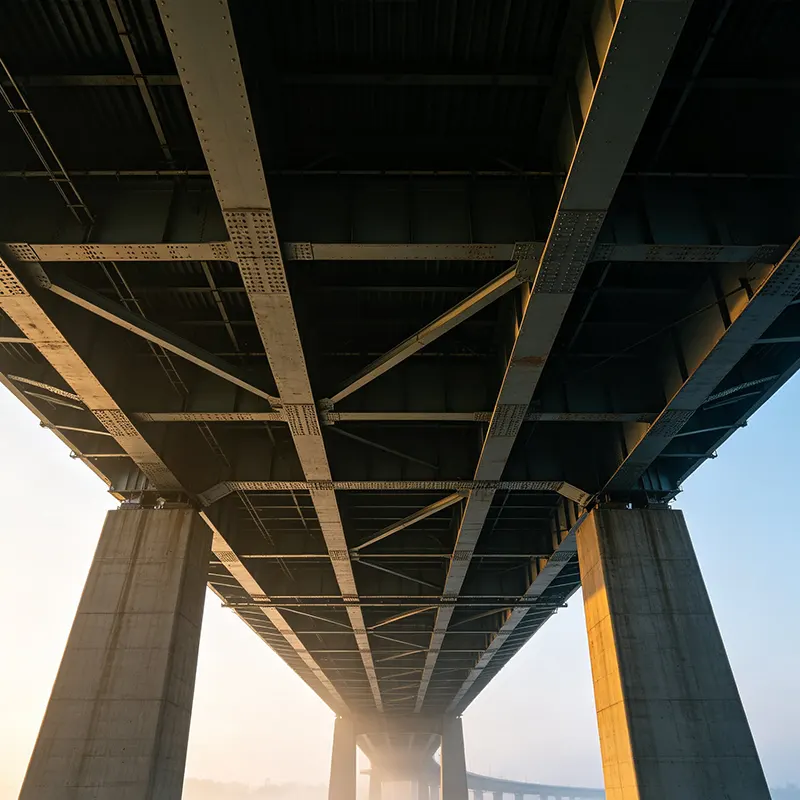
Dit maakt gegalvaniseerde wapening bijzonder relevant voor constructies waar corrosie van wapening moeilijk of duur zou zijn om na de constructie te repareren. Typische voorbeelden zijn onder meer kustinfrastructuur, waterzuiveringsconstructies, brugcomponenten, funderingen buitenshuis en bepaalde ondergrondse constructies.
De wapeningsstaaf wordt vóór het verzinken geïnspecteerd om de staalkwaliteit, diameter en oppervlakteconditie te bevestigen. De oppervlaktebehandeling verwijdert vervolgens olie, aanslag en andere verontreinigingen, zodat het zink zich goed aan het staal kan hechten.
Na het beitsen en vloeimiddel wordt de wapening ondergedompeld in gesmolten zink bij ongeveer 450°C. Het zink reageert met het staaloppervlak en vormt een metallurgisch gebonden gegalvaniseerde coating. Na onttrekking wordt het overtollige zink gecontroleerd, gevolgd door afkoelen, passiveren en eindinspectie.
Bijzondere aandacht wordt besteed aan de ribben en valleien van de vervormde staaf. Het afgewerkte profiel moet duidelijk gedefinieerd blijven omdat de ribben bijdragen aan de mechanische verbinding tussen de wapening en het beton.
De keuze moet het structurele ontwerp volgen en niet de galvanisatievereiste.
HRB400 / HRB400E is geschikt voor veel conventionele constructies van gewapend beton, funderingen van apparatuur, energie-infrastructuur en algemene projecten voor corrosiebescherming. Waar seismische prestaties zijn gespecificeerd, moet de E-klasse worden geselecteerd wanneer dit wordt vereist door het projectontwerp en de toepasselijke norm.
HRB500 / HRB500E biedt een hoger vloeigrensniveau en is meer geschikt voor projecten met een grotere vraag naar wapening, zwaardere structurele belastingen of ontwerpen waarbij wapening met een hogere sterkte kan helpen de wapeningshoeveelheden te optimaliseren.
Voor zware infrastructuur aan de kust, grote duurzame energieprojecten en grote corrosiebeschermingsconstructies kan HRB500E worden overwogen, indien gespecificeerd door het structurele ontwerp.
De diameter moet worden bepaald op basis van het wapeningsschema, de belastingseisen, de afmetingen van de betonelementen en detailleringsregels.
|
Diameter |
Typisch gebruik |
|
Φ6–Φ12 mm |
Lichte wapening, secundaire elementen, beugels en kleinere componenten |
|
Φ14–Φ25 mm |
Hoofdversterking voor balken, kolommen, funderingen en apparatuurbasissen |
|
Φ28–Φ40 mm |
Grote funderingen, zware constructies, bruggen en grote infrastructuur |
Deze bereiken zijn aanbestedingsreferenties en geen vervangingen voor structurele berekeningen. Een grotere staaf is niet automatisch beter als deze niet past bij de vereiste wapeningsafstanden, betondekking en aansluitdetails.
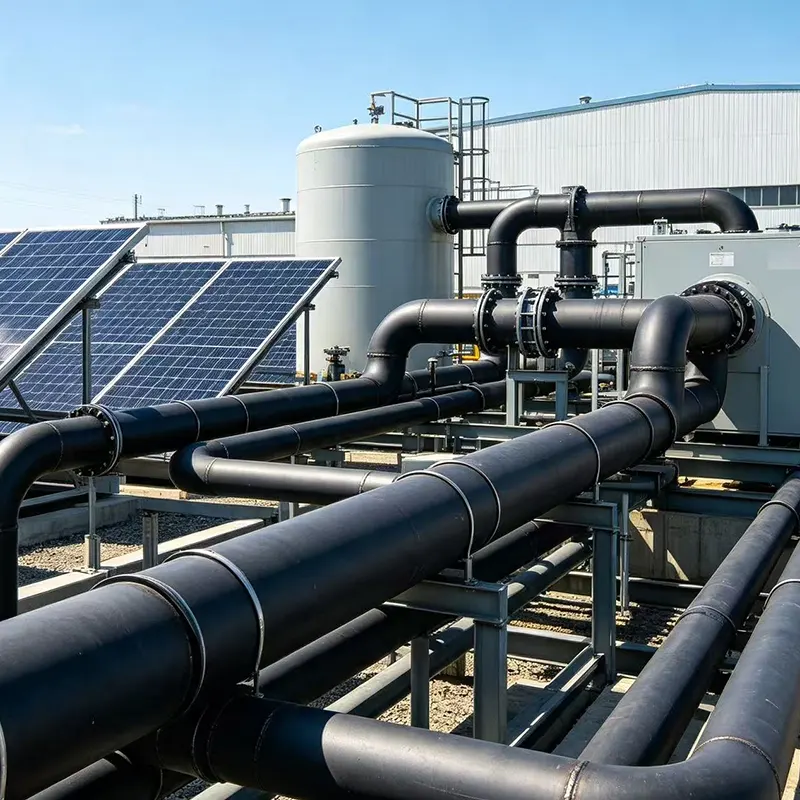
Gegalvaniseerde wapening kan worden gebruikt in funderingen van windturbines, funderingen van onderstations, fotovoltaïsche infrastructuur en andere buitenenergieprojecten waarbij wapening kan worden blootgesteld aan vocht en bodemgesteldheid.
Zuiveringsinstallaties, watertanks, drainageconstructies, kanalen, keerconstructies en andere watergerelateerde betonwerken kunnen aanvullende corrosiebescherming van de wapening vereisen.
Zee- en kustgebouwen, havens, bruggen, zeeweringen en andere aan chloride blootgestelde constructies zijn veel voorkomende toepassingen waarbij corrosie van ingebedde wapening een onderhoudsprobleem op de lange termijn kan worden.
Apparatuurbasissen, reclamebordfunderingen, vliesgevelfunderingen en funderingen met staalconstructies buiten kunnen gegalvaniseerde wapening gebruiken waar blootstelling aan vocht en grond de extra bescherming rechtvaardigt.
Ondergrondse gangen voor nutsvoorzieningen, ondergrondse funderingen voor apparatuur en andere ondergrondse betonconstructies kunnen gegalvaniseerde wapening specificeren waar de bodemgesteldheid en het projectontwerp wapeningscorrosie als een risico identificeren.
Gegalvaniseerde wapening kan worden gesneden en gebogen volgens het wapeningsontwerp. Bij het plannen van de fabricage moet echter rekening worden gehouden met de zinklaag.
Waar bij het snijden bloot staal bloot komt te liggen, moet het snijgebied worden geïnspecteerd en gerepareerd met een geschikte zinkrijke coating, indien vereist door de projectspecificatie.
Lassen tast ook plaatselijk de verzinkte laag aan. Zink moet uit het lasgebied worden verwijderd zoals vereist door de lasprocedure, en het aangetaste gebied moet na het lassen en afkoelen op passende wijze worden gerepareerd met corrosiebescherming.
Om deze reden is het, wanneer een project uitgebreide prefabricage vereist, nuttig om het buig-, snij- en lasschema vóór het verzinken te bevestigen, in plaats van alle bewerkingen als een post-verzinking te behandelen.
Bij verzinken worden de ribben niet van de wapeningsstaaf verwijderd. De ribgeometrie blijft beschikbaar voor mechanische vergrendeling met beton.
Voor een specifiek constructief project moeten de verbinding en verankering echter worden beoordeeld op basis van de toepasselijke betonontwerpnorm, staafdiameter, betonsterkte, dekking, uitbouwlengte en constructiemethode. De verzinkte toestand moet in de projectspecificatie worden opgenomen in plaats van aan te nemen dat elk betondetail automatisch identiek is aan ongecoate wapening.
Voor algemene eisen op het gebied van corrosiebescherming kan een standaard gegalvaniseerde coating van ≥85 μm worden gespecificeerd. Waar het project sterker wordt blootgesteld aan zoutnevel, vocht of corrosieve omstandigheden, kan een dikkere coating tot 275 μm worden besproken.
De coatingvereiste moet vóór de productie worden overeengekomen, omdat het vereiste zinkniveau invloed heeft op het verzinkingsproces, de inspectiecriteria en de projectkosten.
Voor kust-, zee- of chemisch agressieve omgevingen moet de zinkdikte samen met de betondekking, betonkwaliteit, scheurbeheersing, drainage en het algemene ontwerp voor corrosiebescherming in aanmerking worden genomen.
Kwaliteitsinspectie begint met de basiswapening. Staalsoort, diameter, oppervlakteconditie en mechanische eigenschappen worden gecontroleerd aan de hand van de aankoopspecificatie.
Na het verzinken worden de afgewerkte staven geïnspecteerd op de continuïteit van de coating, de toestand van het oppervlak, zichtbare gebreken en de dikte van de zinklaag. Het ribprofiel en de staafafmetingen worden ook gecontroleerd, omdat overmatige zinkophoping de normale hantering of constructie niet mag belemmeren.
Voor export- en engineeringorders kunnen fabrieksmateriaalcertificaten, inspectiegegevens van het verzinken, verpakkingsdocumentatie en andere overeengekomen kwaliteitsdocumenten worden geleverd. Indien het project dit vereist, kan er ook inspectie door derden worden geregeld.
Bij een elektrisch infrastructuurproject werd HRB400E thermisch verzinkte wapening geselecteerd voor funderingen van windturbines, substationconstructies, hulpversterking voor aardingsgerelateerde constructies en ingebedde dragende componenten.
De selectie was gebaseerd op de noodzaak om vereisten voor versterking van seismische kwaliteit te combineren met extra corrosiebescherming in buitenomstandigheden met regen, bodemcontact en langdurige blootstelling aan het milieu. Het gegalvaniseerde oppervlak zorgde voor extra bescherming, terwijl de geribbelde staaf de vereiste verstevigingsconfiguratie behield.

Zwarte wapening blijft geschikt voor veel conventionele gewapende betonprojecten waarbij het betonsysteem en de blootstellingsomstandigheden voldoende corrosiebescherming bieden.
Gegalvaniseerde wapening heeft hogere initiële materiaalkosten vanwege het extra verzinkingsproces. De waarde ervan wordt duidelijker wanneer corrosie van wapening aanzienlijke reparatieproblemen of levenscycluskosten zou veroorzaken.
Bij aanbestedingen moet de vergelijking daarom de blootstellingsklasse, de verwachte gebruiksduur, het betonontwerp, de toegang tot onderhoud en de gevolgen van wapeningscorrosie omvatten, in plaats van alleen de prijs per ton te vergelijken.
|
Vereiste |
Details |
|
Staalkwaliteit |
HRB400 / HRB400E / HRB500 / HRB500E |
|
Diameter |
Φ6–Φ40 mm of projectspecifiek |
|
Lengte |
9 m / 12 m standaard of 6–15 m op maat |
|
Zinkcoating |
≥85 μm standaard of dikkere specificatie |
|
Hoeveelheid |
Totale tonnage en diameterverdeling |
|
Verwerking |
Snijden, buigen, draadsnijden of andere vereisten |
|
Sollicitatie |
Kust, begraven, water, stroom, PV, brug, fundering, enz. |
|
Inspectie |
Fabrieksinspectie, materiaalcertificaat, coatinginspectie of inspectie door derden |
Het galvanisatieproces is in de eerste plaats een oppervlaktebeschermingsbehandeling. De afgewerkte wapening moet nog steeds voldoen aan de gespecificeerde mechanische eisen voor de staalsoort. Mechanische eigenschappen moeten worden geverifieerd via de toepasselijke materiaalinspectie en projectvereisten.
Ja. De vervormde ribben blijven op de balk zitten en zorgen voor mechanische vergrendeling met beton. Projectspecifieke verankerings- en ontwikkelingsvereisten moeten nog steeds de toepasselijke structurele ontwerpnorm volgen.
Ja, maar lassen tast de zinklaag rondom de las aan. Bij de lasprocedure moet rekening worden gehouden met het gegalvaniseerde oppervlak en beschadigde zinkbescherming moet na het lassen worden gerepareerd.
Het kan worden gebogen als de buigbewerking compatibel is met de staafkwaliteit, diameter en projectvereisten. Bij uitgebreide fabricage verdient het de voorkeur om vóór het verzinken het buigschema te bevestigen en de coating na het buigen te inspecteren.
Niet noodzakelijkerwijs. Blootstelling aan kust en zee kan een hogere zinkspecificatie vereisen. Een coating tot 275 μm kan worden besproken, samen met de betondekking en het algehele ontwerp voor corrosiebeheersing van het project.
Het belangrijkste verschil is het opgegeven sterkteniveau. HRB400E heeft een vloeigrens van minimaal 400 MPa, terwijl HRB500E een vloeigrens heeft van minimaal 500 MPa. De E-aanduiding houdt verband met aanvullende eisen die relevant zijn voor seismische toepassingen.
Ja. Standaardlengtes zijn 9 m en 12 m, terwijl vaste lengtes van 6–15 m kunnen worden besproken volgens de projectplanning en transportvereisten.
Materiaalcertificaten, productinspectiegegevens, verzinkingsinspectiedocumentatie, paklijsten en andere overeengekomen export- of projectdocumenten kunnen worden opgemaakt volgens de inkoopspecificatie.
Adres
Secundaire verkeersader nr. 2-1, uitbreidingsgebied van de industriële zone Daqiuzhuang, district Jinghai, Tianjin, China
Tel