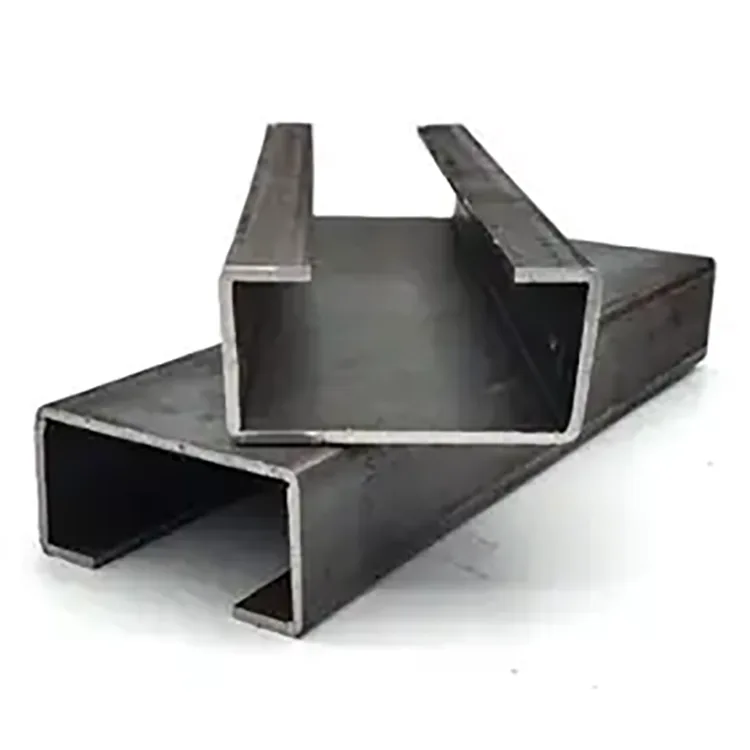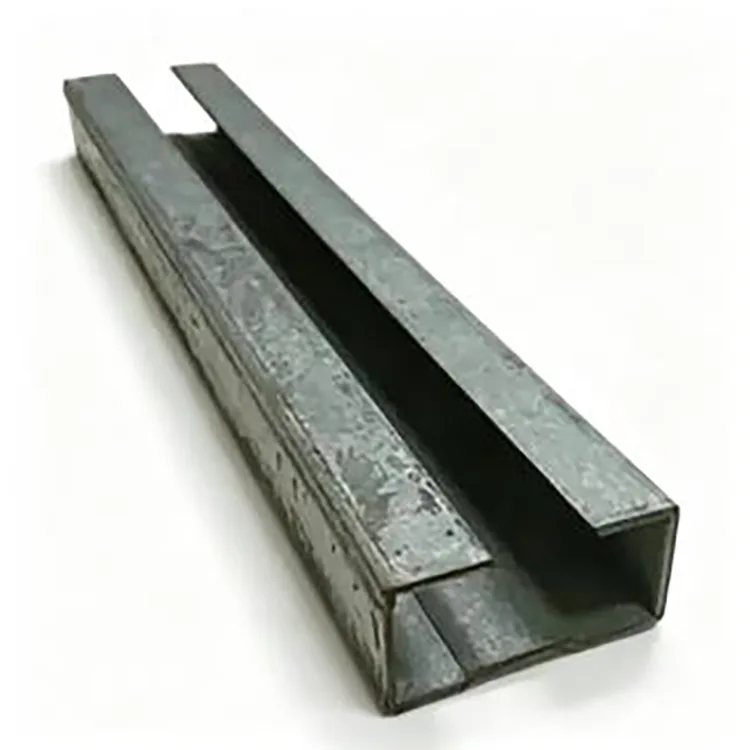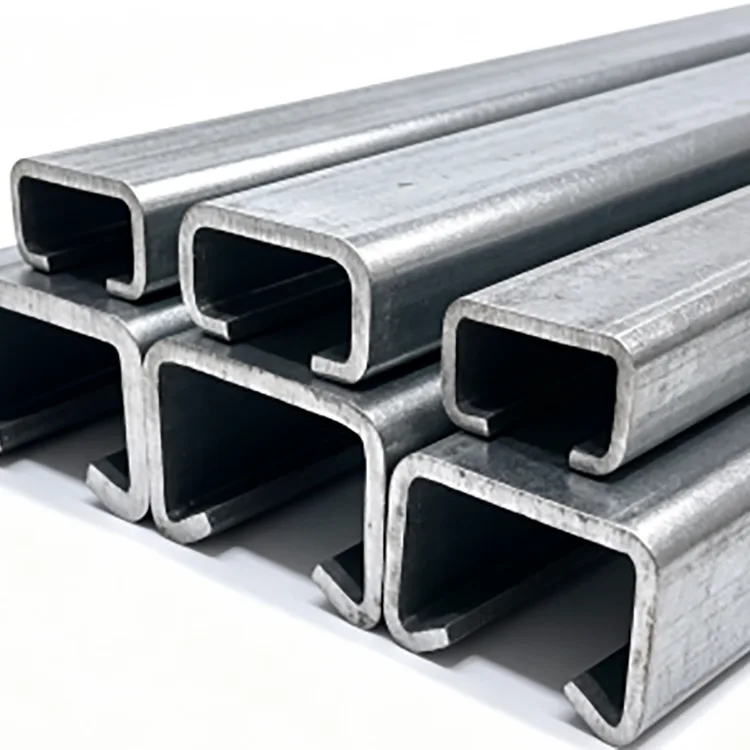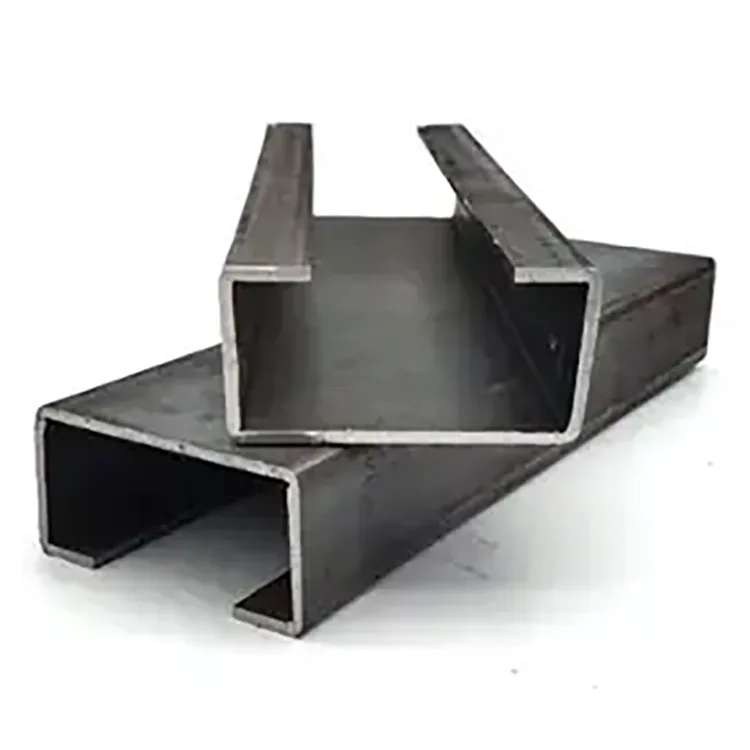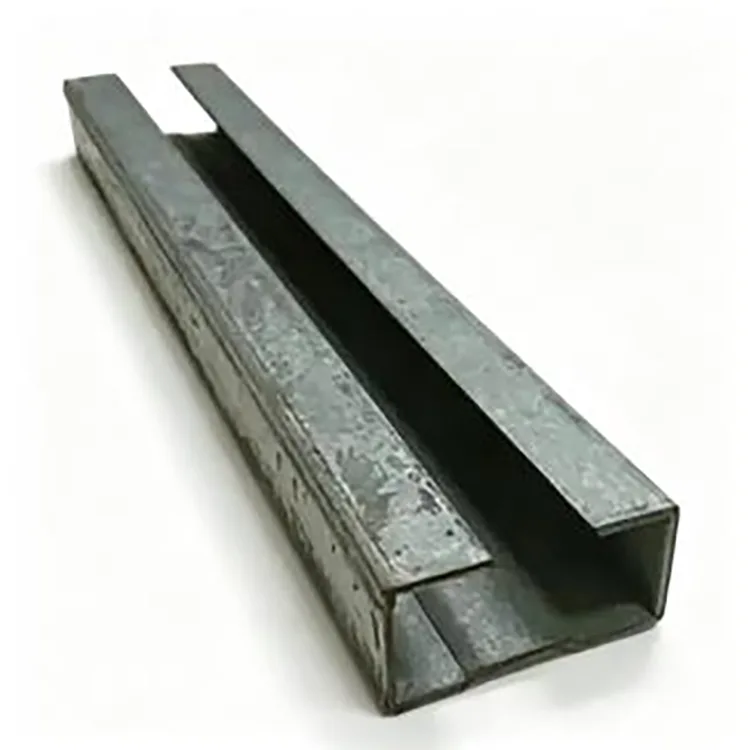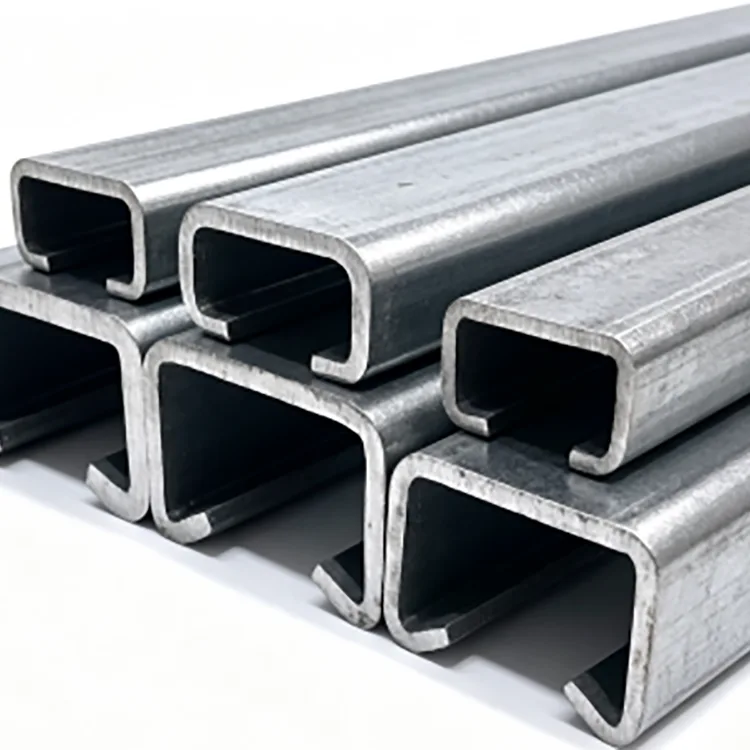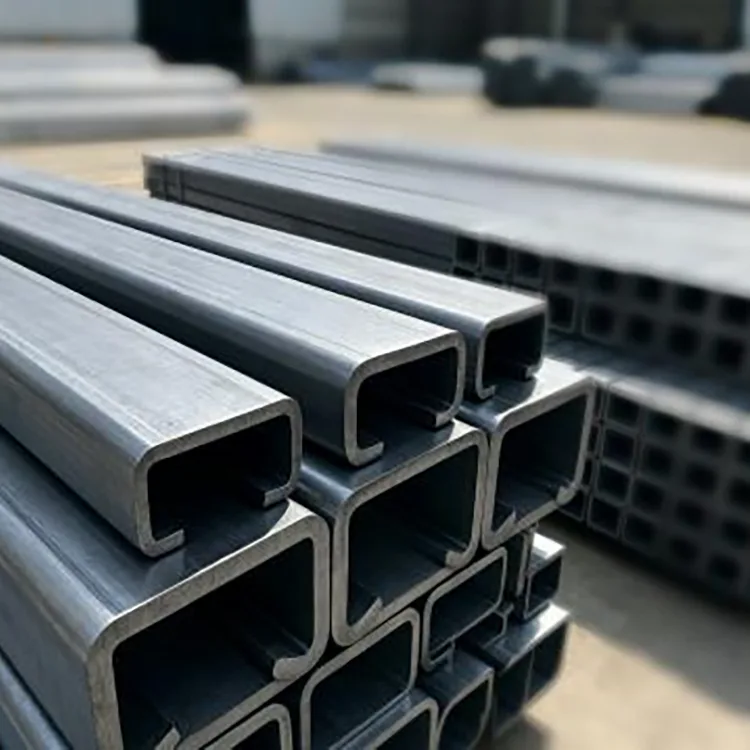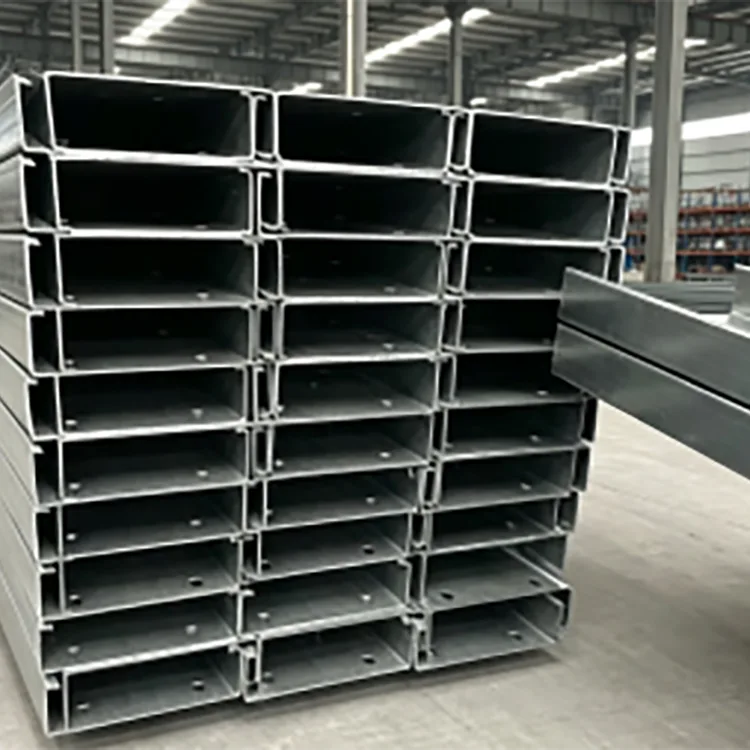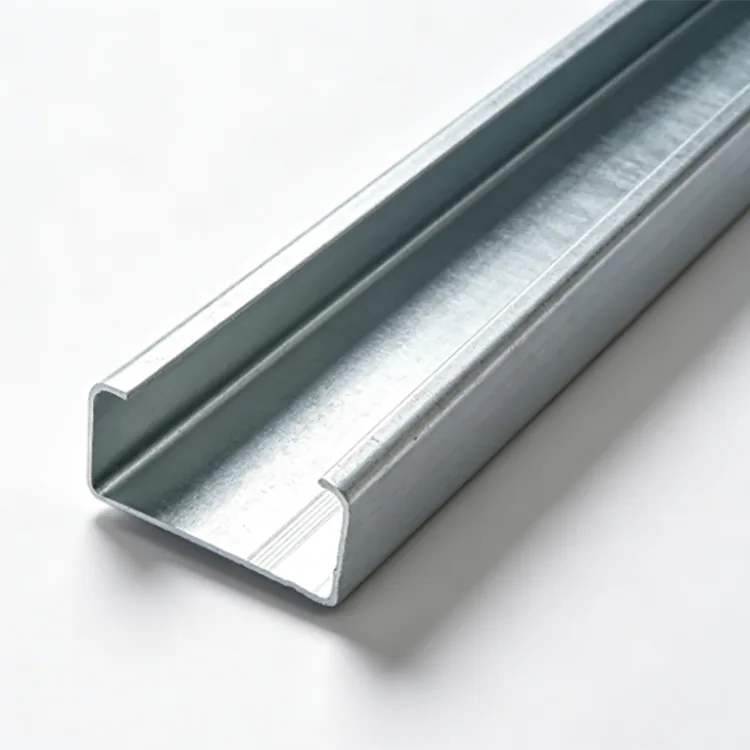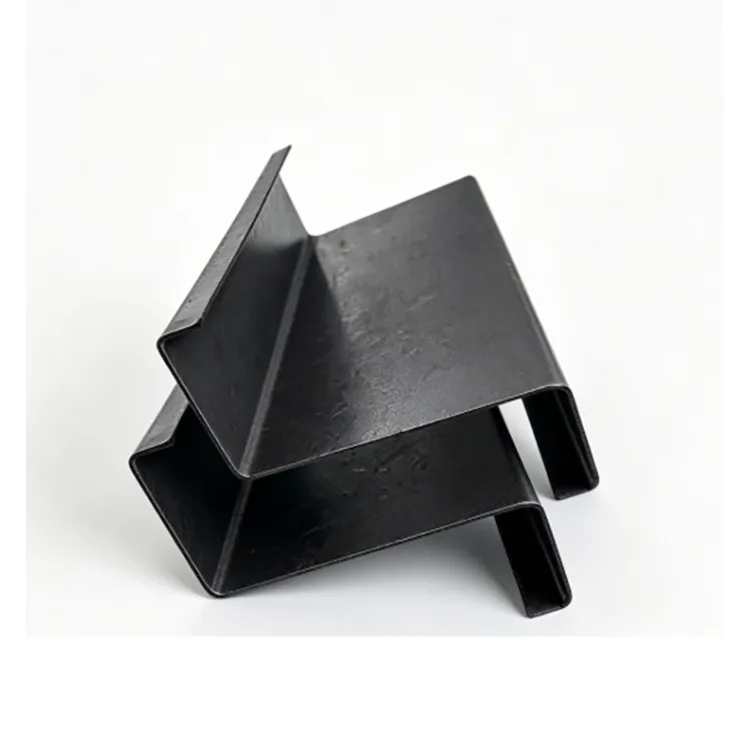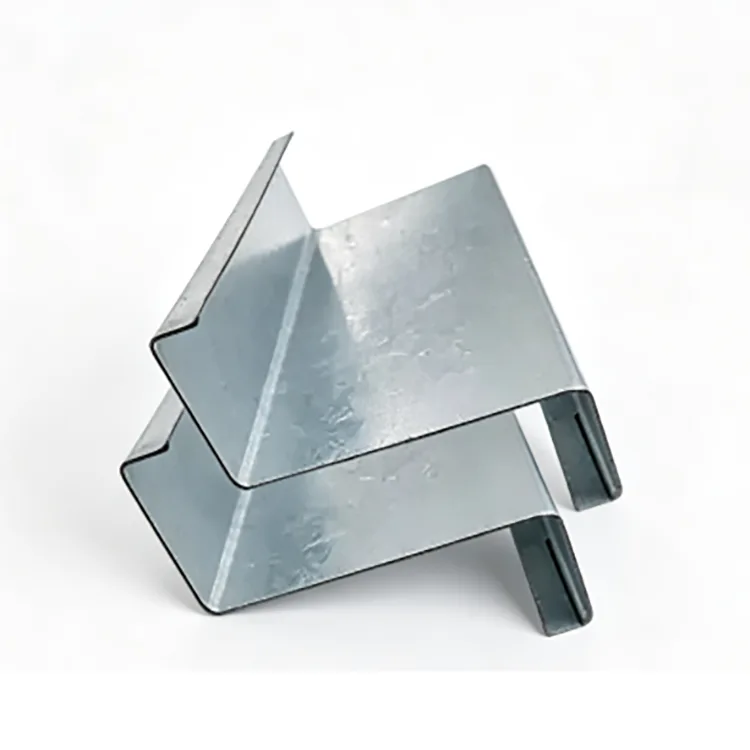
Koudgevormd C-profielstaal is ontworpen voor staalconstructies waarbij een hoge sterkte-gewichtsverhouding, consistente afmetingen en snelle installatie belangrijker zijn dan het gebruik van zware warmgewalste profielen.
Het profiel wordt vervaardigd door stalen strippen continu door een reeks vormrollen te voeren. Het staal wordt geleidelijk gebogen tot een C-vormig gedeelte zonder warmwalsen bij hoge temperaturen. Omdat het vormproces de geometrie en lengte van de sectie continu kan controleren, is het voltooide onderdeel geschikt voor projecten die herhaalde secties, vaste lengtes, voorgeperforeerde gaten en snelle montage met bouten vereisen.
Q235B en Q355B zijn verkrijgbaar volgens structurele vereisten. Gangbare secties variëren van C80 tot C300, met wanddiktes van 0,8 mm tot 3,0 mm.


|
Item |
Specificatie |
|
Product |
Koudgevormd C-profielstaal |
|
Materiaal |
Q235B, Q355B |
|
Sectie |
C80, C100, C120, C140, C160, C180, C200, C220, C250, C300 |
|
Wanddikte |
0,8–3,0 mm |
|
Standaard lengte |
6 meter, 9 meter, 12 meter |
|
Aangepaste lengte |
Snijden met vaste lengte mogelijk |
|
Productieproces |
Koudwalsen, nivelleren, ponsen en snijden |
|
Oppervlak |
Zwart staal/gebeitst staal, ongecoat |
|
Standaard |
GB/T 6728-2017 |
|
Verwerking |
Ponsen, snijden, hoeksnijden, aangepaste afmetingen |
|
Sollicitatie |
Gordingen, muurframes, tussenverdiepingen, scheidingswanden, apparatuursteunen en lichte staalconstructies |
Het productieproces verschilt van het vervaardigen van een conventioneel warmgewalst kanaal.
Een stalen strip begint als vlak materiaal. Het gaat door meerdere vormstations, waarbij elke rollenset een gecontroleerde hoeveelheid vervorming introduceert totdat de laatste C-sectie is bereikt.
Door dit geleidelijke vormingsproces kan de fabrikant controle uitoefenen op:
Sectie diepte
Flens breedte
Lipgeometrie waar nodig
Wanddikte
Algemene rechtheid
Gat positie
Vaste lengte
Voor herhaalde constructiedelen kan deze maatconsistentie waardevoller zijn dan simpelweg het kiezen van een zwaarder staalprofiel.
De uiteindelijke structurele prestaties moeten echter altijd worden gecontroleerd aan de hand van de werkelijke sectieafmetingen, materiaalkwaliteit, overspanning, ondersteuningsomstandigheden, verbindingsmethode, belastingen en toepasselijke ontwerpcodes.
Q235B- of Q355B-staalstrips worden geselecteerd op basis van de vereiste doorsnede en structurele toepassing.
Binnenkomend materiaal wordt gecontroleerd op dikte, oppervlakteconditie en materiaalinformatie voordat het de vormlijn binnengaat.
De spoel wordt afgewikkeld en genivelleerd om ongewenste vervorming te verwijderen. Stabiele stripaanvoer is belangrijk omdat variatie in dit stadium later de rechtheid van de sectie en de positionering van de gaten kan beïnvloeden.
De genivelleerde strook passeert meerdere walsstations.
In plaats van het materiaal in één handeling in de uiteindelijke C-vorm te buigen, wordt het profiel geleidelijk gevormd. Dit vermindert plotselinge vervorming en zorgt ervoor dat de sectieafmetingen en flensgeometrie tijdens de productie kunnen worden gecontroleerd.
Als het project boutgaten, servicegaten of herhaalde montagegaten vereist, kan het ponsen in de productielijn worden geïntegreerd.
De afstand tussen de gaten en de positionering moeten vóór de productie worden bevestigd aan de hand van de tekeningen van de klant, vooral wanneer de secties direct ter plaatse worden gemonteerd.
Na het vormen en ponsen wordt het profiel op maat gemaakt en gecontroleerd op rechtheid.
Deze fase helpt bij het beheersen van torsie, flensafwijking en maatvariatie die anders de framemontage moeilijker zouden kunnen maken.
Het doorlopende gedeelte wordt op de opgegeven lengte gesneden.
De standaardlevering omvat lengtes van 6 m, 9 m en 12 m, terwijl snijden op vaste lengte binnen het aangepaste bereik kan worden geregeld.
Afgewerkte C-profielen worden vóór het bundelen gecontroleerd.
Inspectie richt zich op sectieafmetingen, wanddikte, rechtheid, gatpositie indien van toepassing, snijlengte, oppervlakteconditie en batchconsistentie.
Door koudvervormen kan de stalen strip worden gevormd tot een efficiënt open gedeelte. Wanneer het structurele ontwerp een dunwandig element toestaat, kan dit de benodigde hoeveelheid staal verminderen in vergelijking met een zwaarder conventioneel profiel.
De werkelijke gewichtsbesparing moet worden berekend op basis van de geselecteerde C-sectie, wanddikte, overspanning, belasting en ontwerpvereisten, in plaats van uit te gaan van een vast percentage voor elk project.
Continu rolvormen zorgt voor herhaalbare sectieafmetingen gedurende lange productieruns.
Voor projecten waarbij honderden of duizenden herhaalde gordingen of framedelen worden gebruikt, kunnen consistente afmetingen de fabricage vereenvoudigen en de noodzaak voor locatiecorrectie verminderen.
Voor montage met bouten kunnen voorgesneden lengtes en voorgeperforeerde gaten worden geleverd.
Dit is met name handig voor lichte staalconstructies waarbij de installatievolgorde afhangt van nauwkeurige gatposities en herhaalbare staaflengtes.
C80 tot en met C300-profielen dekken een reeks lichte structurele en framevereisten.
De wanddikte kan ook worden gekozen van 0,8–3,0 mm, afhankelijk van de vereiste sectiecapaciteit en ontwerpomstandigheden.
Het ongecoate stalen oppervlak kan worden voorbereid voor schilderen, poedercoaten, galvaniseren of andere gespecificeerde corrosiebeschermingsprocessen.

Het kiezen van een C-profiel moet beginnen met de structurele vereisten in plaats van eenvoudigweg het grootste beschikbare profiel te selecteren.
|
Sectiebereik |
Typisch gebruik |
Belangrijkste overweging |
|
C80–C100 |
Lichte omlijsting, scheidingswanden, binnensteunen |
Geschikt voor relatief lichte belastingen en kortere overspanningen |
|
C120–C160 |
Gordingen, muurframes, uitrustingssteunen |
Algemeen assortiment voor lichte staalconstructies |
|
C180–C220 |
Zwaardere gordingen, secundaire tussenbalken, industriële omlijsting |
Vereist verificatie van belasting en overspanning |
|
C250–C300 |
Zwaardere structurele frame- en ondersteuningstoepassingen |
De sectiecapaciteit, de plaatselijke knik en het verbindingsontwerp moeten worden gecontroleerd |
De daadwerkelijke selectie moet worden bevestigd door middel van structurele berekeningen. Bij dunwandige secties kunnen lokale knik, vervormende knik, zijdelingse inklemming en verbindingsdetails de bruikbare capaciteit beïnvloeden.
|
Materiaal |
Typische selectie |
Overweging |
|
Q235B |
Binnenframes, gordingen, scheidingswanden, uitrustingssteunen, lichte constructies |
Geschikt waar de vereiste ontwerpsterkte binnen de mogelijkheden van de kwaliteit ligt |
|
Q355B |
Frames met een hogere belasting, zwaardere gordingen, uitrustingsbases en structurele elementen |
Hogere sterktegraad waarbij structurele berekeningen een grotere materiaalsterkte vereisen |
Het gebruik van de Q355B betekent niet automatisch dat een dunner profiel een dikker Q235B-profiel kan vervangen. Het volledige sectieontwerp moet worden gecontroleerd op sterkte, stabiliteit, knik, verbindingen en bruikbaarheid.
Het standaard koudgevormde C-profielstaal wordt geleverd zonder beschermende zinklaag.
Dit maakt het voordelig voor:
Droge binnenworkshops
Afgesloten magazijnen
Tussenverdiepingen voor binnen
Interne scheidingswanden
Apparatuurframes
Tijdelijke binnenconstructies
Projecten die hun eigen verf of beschermende coating krijgen
Het mag niet worden geselecteerd als onbehandeld zwart staal voor langdurige blootstelling aan regen, condensatie, zoutnevel aan de kust, ondergrondse omstandigheden of corrosieve chemicaliën.
Voor buiten- of vochtige toepassingen moeten gegalvaniseerde C-profielen of een ander gespecificeerd corrosiebeschermingssysteem worden overwogen.
C-profielen kunnen worden gebruikt als aansluitende dak- en muurelementen in lichte stalen gebouwen. De sectiegrootte en -dikte moeten worden geselecteerd op basis van overspanning, belasting, afstand, windomstandigheden en verbindingsontwerp.
Het relatief lage eigengewicht van koudgevormde profielen kan nuttig zijn voor mezzanine- en platformsystemen binnenshuis waarbij het bestaande gebouw beperkingen heeft op het extra eigen gewicht.
C-profielen zijn geschikt voor binnenmuurframes, plafondsteunsystemen, scheidingsconstructies en andere lichtgewicht frametoepassingen.
De secties kunnen worden vervaardigd tot apparatuursteunen, kabel- en leidingondersteuningsframes, machineconstructies en industriële beugels.
C-secties kunnen worden gebruikt voor racks, werkstations, lichtplatforms en andere industriële constructies wanneer de geselecteerde sectie is geverifieerd voor de vereiste belastingen.
Verschillende projecten vereisen vaak verschillende gatenpatronen en staaflengtes. In plaats van elke sectie ter plaatse te snijden, kan de productielijn leden voorbereiden volgens de goedgekeurde fabricagetekeningen.
Beschikbare opties zijn onder meer:
Aangepaste sectieafmetingen
Aangepaste wanddikte
3–12 m vaste lengtes
Voorgeperforeerde gaten
Gatenpatronen volgens tekeningen
Productie op maat
Hoek snijden
Speciale eindverwerking
Voorzieningen voor oppervlaktebehandeling
Voor productie op maat moeten kopers de doorsnedetekening, materiaalkwaliteit, wanddikte, lengte, gatdiameter en -afstand, hoeveelheid en vereiste oppervlaktebehandeling verstrekken.
Voor koudgevormde profielen hangt de uiteindelijke sectiegeometrie nauw samen met de toestand van de binnenkomende stalen strip en de stabiliteit van het rolvormproces.
Kwaliteitscontroles bestrijken daarom het gehele productietraject.
Materiaalinspectie: de materiaalinformatie van de Q235B of Q355B en de toestand van de inkomende strip worden vóór productie gecontroleerd.
Dikte-inspectie: De werkelijke stripdikte wordt gecontroleerd om er zeker van te zijn dat het afgewerkte gedeelte voldoet aan de gespecificeerde wanddikte-eis.
Sectie-inspectie: Sectiediepte, flensafmetingen en andere kritische afmetingen worden na het vormen gecontroleerd.
Rechtheidsinspectie: Afgewerkte elementen worden gecontroleerd op buiging, torsie en vervorming.
Gateninspectie: Bij voorgeperforeerde producten worden de gatdiameter, de afstand en de positie gecontroleerd aan de hand van de productietekening.
Lengte-inspectie: De gesneden lengtes worden vóór het bundelen gecontroleerd.
Batchconsistentie: Monsters uit verschillende productiefasen worden vergeleken om dimensionale afwijkingen tijdens lange productieruns te identificeren.
Deze aanpak is vooral belangrijk voor grote bestellingen, omdat een kleine maatafwijking die zich over honderden leden herhaalt, aanzienlijke installatieproblemen op locatie kan veroorzaken.
Rongheng Intelligent Manufacturing (Tianjin) Import & Export Co., Ltd. levert staalproducten via een internationaal verkoopplatform ondersteund door Tianjin Gefu Steel.
Het bedrijf is gevestigd in de Daqiuzhuang Industrial Zone, Tianjin, en werkt met staalproductie- en verwerkingsmiddelen voor stalen buizen, holle profielen, staalprofielen, gegalvaniseerde producten en fotovoltaïsche montagesystemen.
Voor technische inkoop kan de aanbodzijde het volgende ondersteunen:
Bulkbestellingen van staal
Productie met vaste lengte
Voorgeperforeerde C-profielen
Aangepaste afmetingen
OEM/ODM-vereisten
Inspectie door derden volgens projectvereisten
Containerverzending
De standaard minimumhoeveelheid is één container van 20 voet, ongeveer 20-25 ton. De standaard doorlooptijd bedraagt over het algemeen 15-25 dagen, afhankelijk van de specificatie, hoeveelheid, verwerking en aanpassingsvereisten.
Voor een offerte is de meest bruikbare informatie de maat van het C-profiel, de wanddikte, de materiaalkwaliteit, de lengte, het gatenpatroon, het aantal, de oppervlaktebehandeling, de bestemming en de toepasselijke norm.
Ja, koudgevormde C-profielen worden veel gebruikt als structurele en secundaire framedelen. De sterkte kan echter niet alleen op basis van het vormingsproces worden beoordeeld. Er moet allemaal rekening worden gehouden met de sectiegrootte, wanddikte, staalkwaliteit, overspanning, belasting, schoren, verbindingsmethode en knikgedrag.
Het kan aanzienlijk lichter zijn als een efficiënt ontworpen dunwandig C-profiel aan de vereiste structurele capaciteit kan voldoen. Het werkelijke gewichtsverschil is afhankelijk van de geselecteerde secties en het technische ontwerp.
Dunwandige profielen vereisen een goed ontwerp en terughoudendheid. Lokale knik, vervorming, laterale stabiliteit en verbindingsdetails moeten worden gecontroleerd in plaats van aan te nemen dat een dunner gedeelte zal presteren als een zwaar warmgewalst kanaal.
Ja. Automatisch ponsen kan worden geregeld voor herhaalde boutgaten of andere openingen. Gatdiameter, afstand, randafstand en patroon moeten vóór productie worden bevestigd aan de hand van de fabricagetekening.
Onbehandeld zwart staal wordt niet aanbevolen voor langdurige blootstelling buitenshuis. Regen, condensatie, zoutnevel en ander vocht kunnen de corrosie versnellen. Gegalvaniseerde of geverfde C-profielen zijn geschikter waar corrosiebescherming vereist is.
In een droge, goed geventileerde binnenomgeving is aanvullende corrosiebescherming niet altijd nodig. Als er vocht, condensatie, chemische dampen of andere corrosieve omstandigheden aanwezig zijn, moet een geschikte beschermende coating worden overwogen.
Q355B heeft een hogere gespecificeerde vloeigrens dan Q235B en kan worden geselecteerd wanneer het structurele ontwerp een grotere materiaalsterkte vereist. Het betekent niet automatisch dat elk Q355B-profiel dunner kan worden gemaakt; het volledige constructieve ontwerp moet nog worden gecontroleerd.
Gangbare lengtes zijn 6 m, 9 m en 12 m. Snijden op vaste lengte kan ook worden geregeld volgens de projectvereisten.
Ja. Aangepaste sectieafmetingen, wanddiktes, lengtes, gatenpatronen en andere verwerkingsvereisten kunnen worden besproken op basis van tekeningen en productiehaalbaarheid.
Geef de afmetingen van de C-sectie, wanddikte, materiaalkwaliteit, vereiste lengte, hoeveelheid, gatenpatroon indien van toepassing, oppervlaktebehandeling en leveringsvereisten op. Voor niet-standaardproducten wordt een doorsnedetekening aanbevolen.
Adres
Secundaire verkeersader nr. 2-1, uitbreidingsgebied van de industriële zone Daqiuzhuang, district Jinghai, Tianjin, China
Tel