Producten
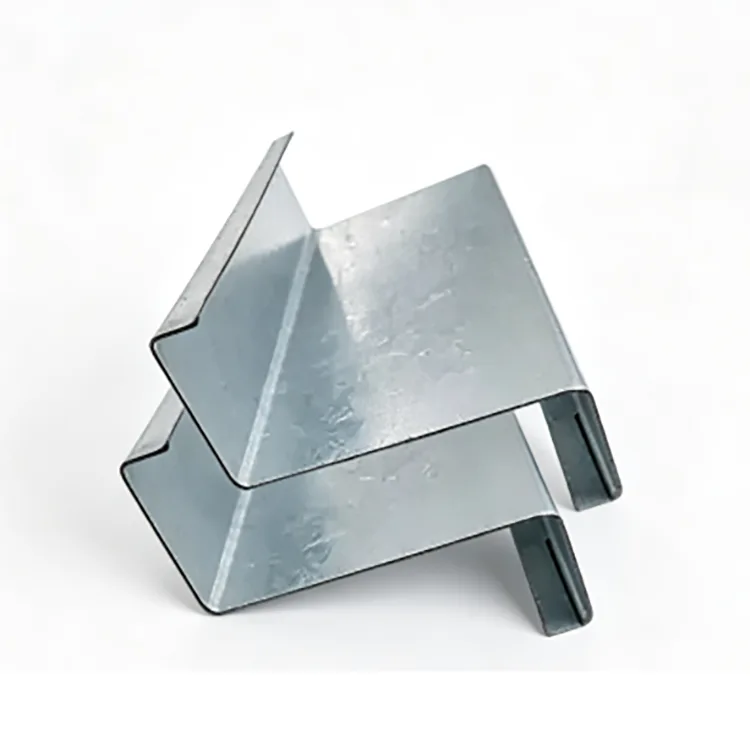
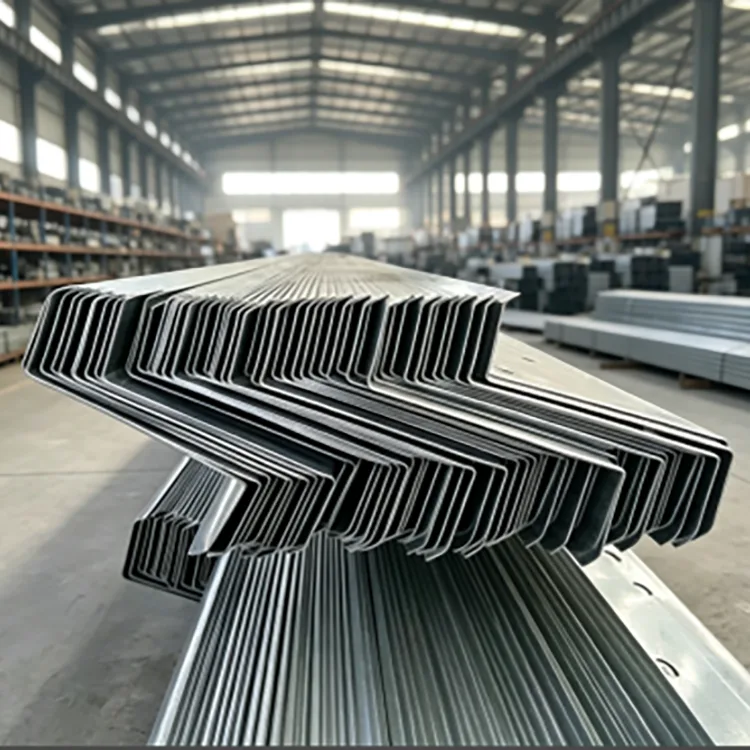
Gegalvaniseerde Z-gording
  • Gegalvaniseerde Z-gordingGegalvaniseerde Z-gording
  • Gegalvaniseerde Z-gordingGegalvaniseerde Z-gording
  • Gegalvaniseerde Z-gordingGegalvaniseerde Z-gording
  • Gegalvaniseerde Z-gordingGegalvaniseerde Z-gording

Gegalvaniseerde Z-gording

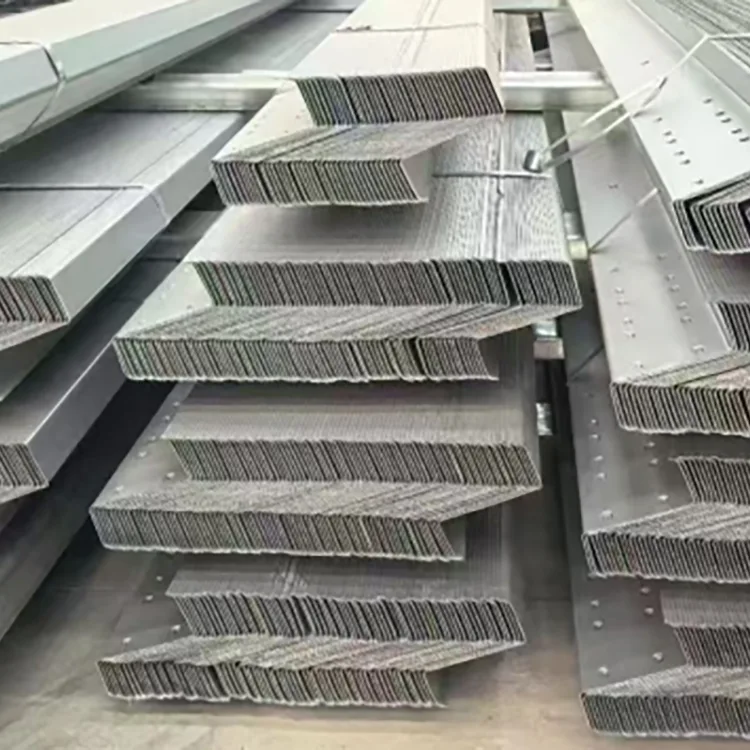
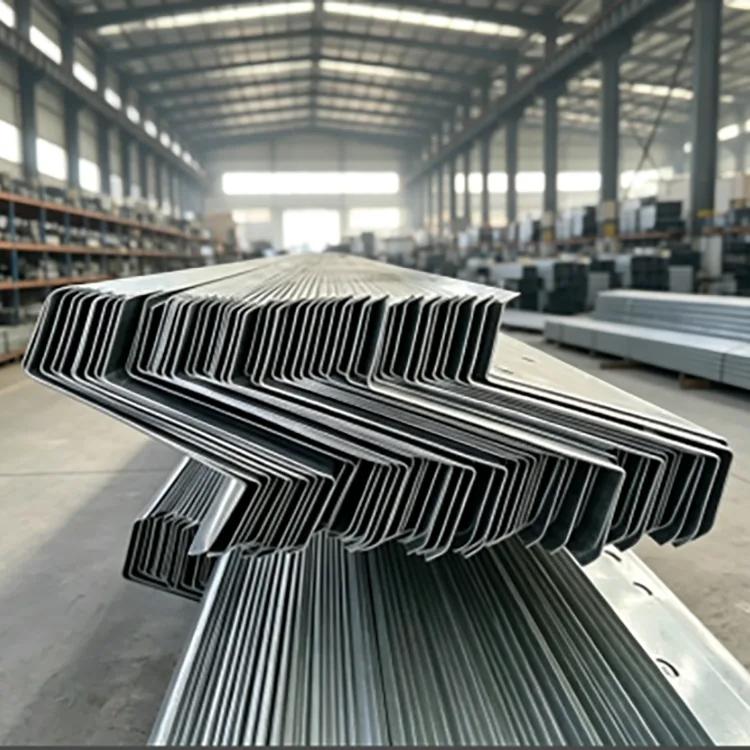
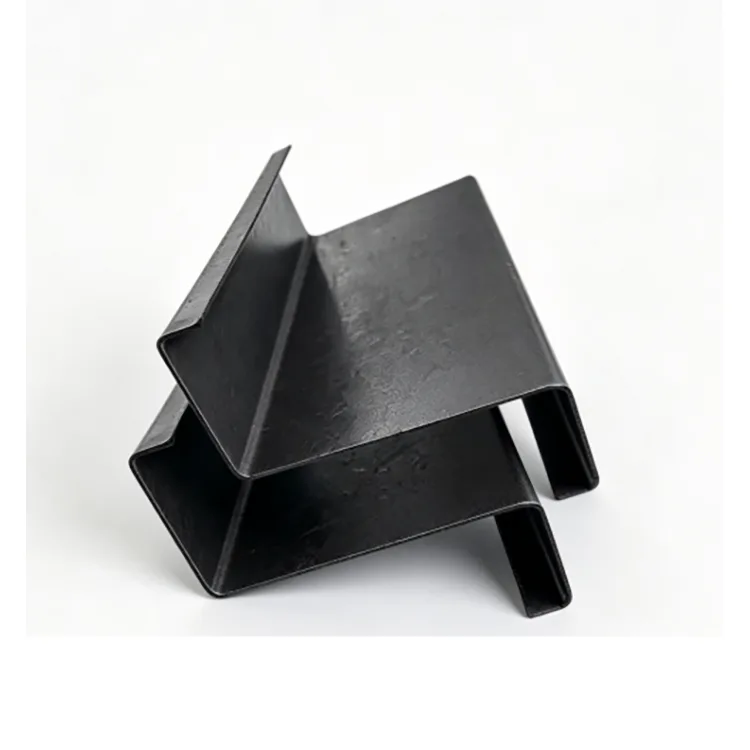
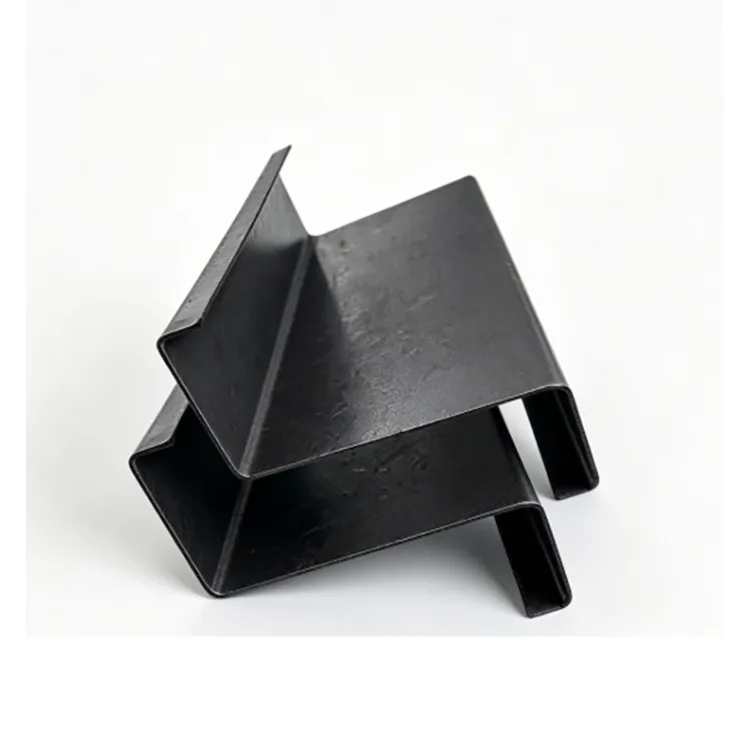
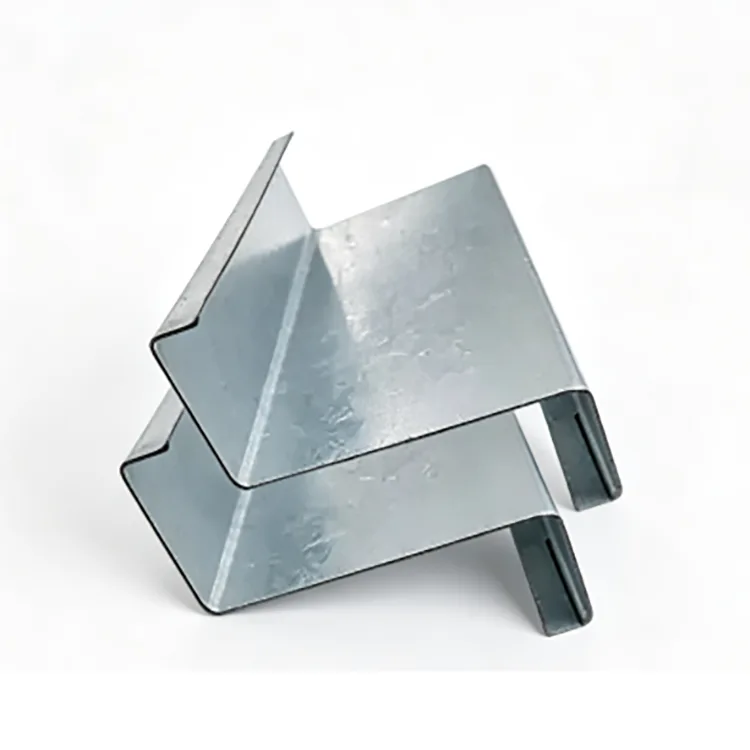
Een thermisch verzinkte Z-gording wordt eerst tot een Z-profiel gevormd en daarna als afgewerkt profiel verzinkt. Dit geeft schuine dakconstructies het overlapvoordeel van Z-staal, terwijl de gevormde hoeken, verbindingsgebieden en geperforeerde gaten worden beschermd tegen corrosie van buitenaf. Het wordt vaak gespecificeerd voor fabrieksdaken, PV op daken, kustgebouwen, veehouderijen en vochtige industriële constructies.

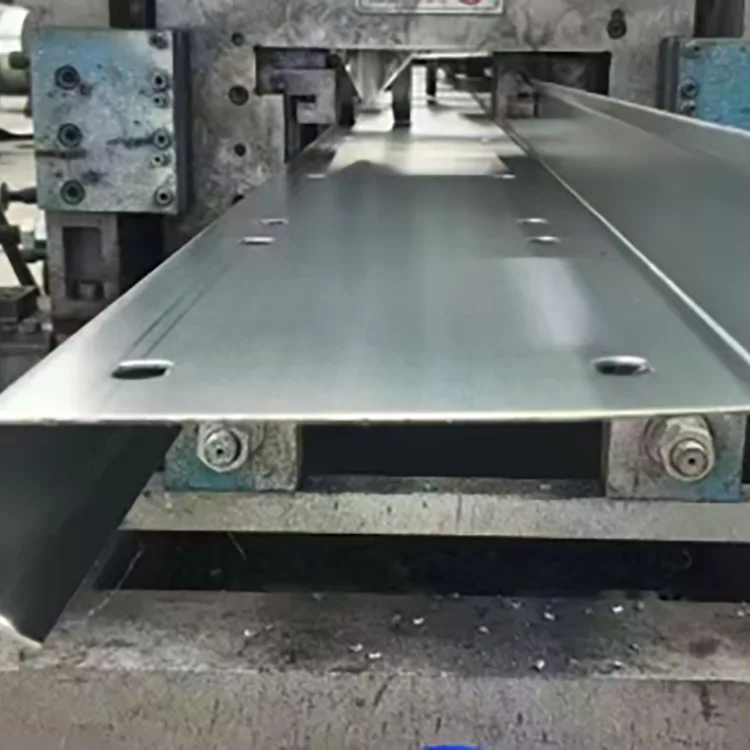
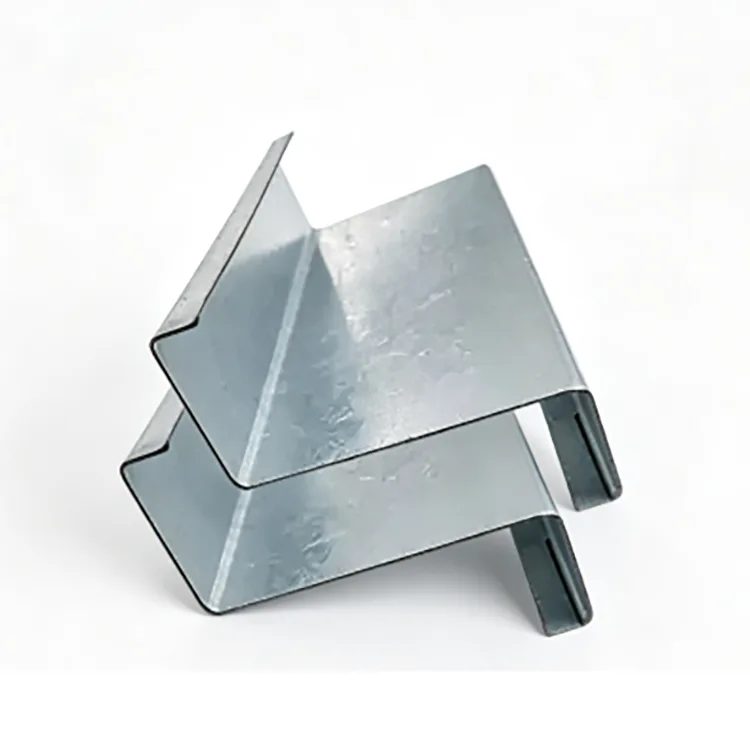
Gegalvaniseerde Z-gording is een koudgevormd structureel profiel gemaakt van Q235B- of Q355B-staalstrip. De strip passeert meerdere vormrollen om het Z-profiel te creëren, gevolgd door snijden, ponsen en hoekverwerking. Het afgewerkte onderdeel wordt vervolgens als een compleet profiel gebeitst, gevloeid en thermisch verzinkt.

Het Z-profiel wordt voornamelijk gebruikt op schuine daken omdat aangrenzende elementen aan hun uiteinden kunnen overlappen. Dit ondersteunt doorlopende gordinglijnen en kan afzonderlijke verbindingen verminderen in vergelijking met conventionele C-profielen. Het kan ook worden gebruikt voor muurframes en andere lichte staalconstructies, wanneer de geometrie en het draagvermogen bij het ontwerp passen.

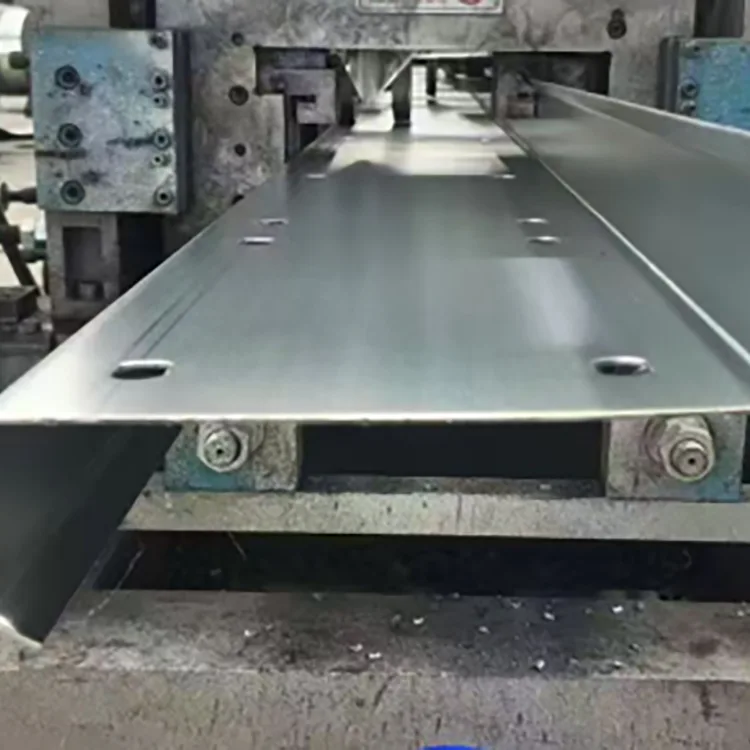
De productievolgorde is belangrijk: het vormen, snijden en ponsen worden voltooid vóór het verzinken, zodat de voltooide Z-sectie en de bewerkte gebieden de zinklaag kunnen ontvangen tijdens de verzinkingsfase.


Waar de Z-sectie een verschil maakt

Het bepalende kenmerk van een Z-gording is de overlap tussen aangrenzende elementen.

Op een schuin dak kunnen de bovenste en onderste flenzen van aangrenzende Z-profielen elkaar overlappen, waardoor de gordinglijn door de dakconstructie kan lopen. Dit kan de snij- en verbindingswerkzaamheden verminderen in vergelijking met afzonderlijke elementen bij elke overspanning.

Daken met een helling van meer dan 10° zijn over het algemeen geschikter om te profiteren van de overlap van de Z-sectie. Beneden ongeveer 8° kan een C-gording een eenvoudiger opstelling bieden.

Z-gordingen kunnen ook als wandgordingen worden toegepast. Het laatste deel moet de structurele tekeningen en belastingberekening volgen.


Het verzinken gebeurt na de fabricage

De staalband wordt eerst verwerkt tot het afgewerkte Z-profiel. Het snij-, pons- en hoekwerk is voltooid voordat het onderdeel het verzinkbad ingaat. Het volledige profiel wordt vervolgens gereinigd, gevloeid en ondergedompeld in gesmolten zink bij ongeveer 450°C.

Stalen spiraal → nivelleren → koudwalsen → snijden op vaste lengte → ponsen en hoeksnijden → rechttrekken en spanningsverlichting → ontvetten en beitsen → vloeien → drogen → thermisch verzinken → koelen en passiveren → inspectie van de zinkcoating → inspectie van het uiterlijk → verpakking.

Deze volgorde maakt het mogelijk om de gevormde hoeken en verbindingsgaten samen met het voltooide profiel te verzinken.


Belangrijkste specificaties

Item

Specificatie

Staalkwaliteit

Q235B, Q355B

Sectiebereik

Z100–Z300

Wanddikte

1,2–3,0 mm

Vormingsmethode

Koudwalsen

Galvaniserende methode

Algehele thermisch verzinken na het vormen

Standaard zinklaag

≥85 μm

Verhoogde coating

120–180 μm

Hoogcorrosieve coating

200–275 μm

Oppervlak

Zilvergrijze thermisch verzinkte afwerking

Oppervlaktevereiste

Geen blootliggend staal, overmatige zinkophoping of afbladderen

Verwerking

Snijden, ponsen, hoeksnijden, productie op vaste lengte

Constructiestaal standaard

GB/T 6728-2025

Verzinken standaard

EN ISO 1461


Zinkcoating moet passen bij de corrosieomgeving

Voor normale blootstelling aan het binnenland, zoals gewone fabrieksdaken en PV-constructies op daken zonder zoutnevel of chemische gassen, is ≥85 μm een ​​gebruikelijke startspecificatie.

Voor veestallen, vochtige werkplaatsen en constructies langs rivieren biedt 120–180 μm een ​​hoger coatingniveau.

Voor kustgebieden, havens, chemische fabrieken en afvalwateromgevingen kan het aanbevolen bereik worden vergroot tot 200–275 μm.

Omgeving

Aanbevolen zinkcoating

Droog binnen

Ongecoate Z-gording kan voldoende zijn

Normaal binnenland buiten

≥85 μm

Vochtige/middelmatige corrosie

120–180 μm

Kust / sterke corrosie

200–275 μm

De uiteindelijke coating moet worden bevestigd volgens de corrosieomgeving en ontwerpvereisten van het project.


Q235B of Q355B?

Voor gewone fabrieksdaken, fotovoltaïsche dakconstructies en landbouwgebouwen is Q235B doorgaans voldoende als de vereiste doorsnede en dikte voldoen aan de berekende belastingen.

De Q355B is geschikt voor gordingen met grote overspanningen, gebieden met zware sneeuwval, gebieden met sterke wind en veeleisende kustprojecten. Op basis van de aangeleverde projectgegevens kan de Q355B op hetzelfde traject onder vergelijkbare omstandigheden circa 30% meer draagvermogen leveren. Of hierdoor een kleinere sectie of een lager staalverbruik mogelijk is, moet door constructieve berekeningen worden bepaald.

De materiaalkwaliteit moet daarom worden geselecteerd op basis van de structurele vereisten.


Z-sectie en wanddikteselectie

De sectiehoogte bepaalt de algehele geometrie van de gording, terwijl de wanddikte de weerstand tegen belasting en vervorming beïnvloedt.

Z-hoogte

Typische toepassing

Z100–Z140

Kleine overspanningen, lichte belastingen, secundaire gordingen, kasconstructies

Z160–Z200

Fabrieksdakgordingen, PV op het dak, gewone stalen gebouwen

Z220–Z300

Daken met grote overspanningen, zware sneeuwbelasting, grote industriële gebouwen

Voor wanddikte:

1,2–1,4 mm wordt doorgaans gebruikt voor behuizingstoepassingen met kleine overspanningen en lichte belasting.

1,5–2,0 mm is het gebruikelijke bereik voor fabrieksdakgordingen en fotovoltaïsche constructies op daken.

2,2–3,0 mm is geschikter als het dak grotere overspanningen heeft of hogere sneeuw-, wind- of structurele belastingen.

De sectiehoogte en -dikte moeten worden gekozen samen met de overspanning, de gordingafstand, de dakbelasting en de toegestane doorbuiging.


Waar gegalvaniseerde Z-gording wordt gebruikt

Daken van staalfabrieken: dakgordingen en muurgordingen voor zichtbare industriële gebouwen.

Fotovoltaïsche systemen op het dak: vooral hellende daken waar de Z-secties elkaar overlappen, kunnen de gordingopstelling vereenvoudigen.

Kustgebouwen: blootgestelde dak- en omheiningssystemen nabij kustlijnen en havens, waar nodig met een verhoogde zinklaag.

Vee- en landbouwconstructies: loodsen met een hoge luchtvochtigheid, kassen en andere gebouwen waar condensatie staalcorrosie kan versnellen.

Vochtige industriële faciliteiten: dak- en muurframes rond werkplaatsen waar gewoon zwart staal extra corrosiebescherming nodig zou hebben.

Lichte staalconstructies voor buitengebruik: gemeentelijke en andere blootgestelde constructies met schuine daken.


Wat thermisch verzinken toevoegt

De zinklaag biedt barrièrebescherming en opofferingsbescherming. Het scheidt het stalen substraat van vocht en zuurstof, terwijl zink ook elektrochemische bescherming kan bieden rond kleine gebieden met plaatselijke coatingschade.

Dit is handig voor dakgordingen omdat het opnieuw schilderen van een geïnstalleerde dakconstructie moeilijker is dan het behandelen van staal op maaiveldniveau.

Thermisch verzinken biedt corrosiebescherming over de gevormde oppervlakken. Het is geen vervanging voor een goede afwatering, verbindingsontwerp of reparatie ter plaatse na snijden en lassen.


Drie veel voorkomende inkoopvergelijkingen

Gegalvaniseerde Z-gording versus gegalvaniseerde C-gording

Z-gording is vooral handig wanneer aangrenzende elementen elkaar kunnen overlappen langs een schuin dak. C-gording is vaak handiger voor plattere daken of indelingen waar overlap weinig praktisch voordeel biedt.


Gegalvaniseerde Z-gording versus geverfde Z-gording

Verf biedt oppervlaktebescherming, maar er moet rekening worden gehouden met schade rond hoeken, gaten, insnijdingen en verbindingspunten. Thermisch verzinken wordt toegepast op het voltooide profiel en biedt corrosiebescherming voor zichtbaar staal. De vaak genoemde “5-10 keer langere” levensduur mag niet als universele regel worden beschouwd, omdat de prestaties van verf sterk afhankelijk zijn van het coatingsysteem, de voorbereiding en de blootstelling.


Thermisch verzinkte Z-gording versus elektrolytisch verzinkte Z-gording

Elektrolytisch verzinkte coatings zijn normaal gesproken veel dunner dan thermisch verzinkte coatings. Voor langdurige blootstelling aan de buitenlucht wordt thermisch verzinken doorgaans gespecificeerd wanneer substantiële zinkbescherming vereist is.


Wat kopers moeten controleren voordat ze bestellen

Voor een technisch dakproject moet de bestelling meer dan alleen ‘Z-gording’ identificeren.

Doorsnede: Z100–Z300 of een tekeningspecifiek profiel.

Wanddikte: 1,2–3,0 mm.

Staalsoort: Q235B of Q355B.

Zinkcoating: ≥85 μm, 120–180 μm of 200–275 μm afhankelijk van de blootstelling.

Lengte: standaard of vaste niet-standaard lengte.

Ponsen: gatdiameter, afstand en locatie volgens tekeningen.

Oppervlak: thermisch verzinkt na vorming en fabricage.

Een duidelijke specificatie zoals Q355B / Z200 / 2,0 mm / 200 μm zink / vaste lengte / voorgeperforeerd is voor de fabrikant gemakkelijker om consistent prijs te geven en te produceren dan een algemeen verzoek om “gegalvaniseerd Z-staal.”


Verbinding en siteverwerking

Het belangrijkste snij- en ponswerk moet bij voorkeur vóór het verzinken worden voltooid. Als extra boren of snijden ter plaatse onvermijdelijk is, moet het blootliggende staal worden gereinigd en behandeld met een geschikte zinkrijke reparatiecoating.

Door te lassen wordt het zink rond de las verwijderd. Na het lassen moet het gebied worden gereinigd en gerepareerd. Waar het constructief ontwerp dit toelaat, zijn boutverbindingen op gegalvaniseerde gordingen eenvoudiger uit te voeren.


Productie en kwaliteitscontrole

De productiecontrole begint bij de staalband. De binnenkomende rol wordt vóór het walsen gecontroleerd op kwaliteit, dikte en oppervlakteconditie.

Tijdens het vormen zijn de dimensionale controles gericht op sectiehoogte, flensgeometrie, wanddikte, rechtheid en torsie. Het ponsen wordt gecontroleerd aan de hand van de goedgekeurde tekening.

Na het verzinken wordt de coating gecontroleerd op dekking, dikte, uiterlijk en gebreken zoals kale plekken, afbladderen of overmatige zinkophoping. De nauwkeurigheid van de vaste lengte en de algehele rechtheid worden ook vóór het verpakken gecontroleerd.


Referentie voor projectselectie

Steil fabrieksdak of PV op het binnenland: Q235B, Z160–Z200, 1,5–2,0 mm, ≥85 μm.

Vee, vochtige werkplaats of project aan de rivier: Q235B of Q355B, 120–180 μm.

Kust- of havenproject: Q355B, 200–275 μm, waarbij de wanddikte is geselecteerd op basis van de structurele belasting.

Dak met grote overspanningen bij zware wind of sneeuw: Q355B, groter Z-profiel en wanddikte van 2,2–3,0 mm waar nodig.

Droog binnendak: ongecoate koudgevormde Z-gording kan een economischere keuze zijn.


Veelgestelde vragen

Q1. Wordt de zinklaag beschadigd als Z-gordingen elkaar overlappen?

Normale overlap met bouten mag geen afbladdering over grote oppervlakken veroorzaken als de gegalvaniseerde coating een goede hechting heeft. Kleine mechanische beschadigingen kunnen gerepareerd worden met zinkrijke reparatieverf.


Vraag 2. Kunnen gegalvaniseerde Z-gordingen worden gelast?

Ja, maar de zinklaag rond de las wordt beschadigd door hitte. Het lasgebied moet na het lassen worden gereinigd en gerepareerd. Waar dit praktisch uitvoerbaar is, wordt over het algemeen de voorkeur gegeven aan boutverbindingen.


Q3. Is Z-gording alleen geschikt voor daken?

Nee. Ook te gebruiken als wandgording. C-gordingen zijn echter vaak handiger voor wandsystemen, omdat de overlap van de Z-sectie minder nuttig is bij verticale wandframes.


Q4. Kan een gegalvaniseerde Z-gording worden gebruikt voor een PV-project van 25 jaar op een dak?

Het kan worden gespecificeerd voor PV-constructies met een lange levensduur, maar de zinklaag moet worden afgestemd op de werkelijke omgeving. Bij projecten in het binnenland en langs de kust mag niet automatisch dezelfde laagdikte worden gebruikt.


Vraag 5. Hoe herken ik een Z-gording die gegalvaniseerd is voordat deze werd gevormd?

Controleer de gevormde hoeken op voortdurend scheuren of loslaten van de zinklaag. Voor aanschaf moet u het proces van de fabrikant bevestigen en eisen dat het Z-profiel wordt gevormd en geponst vóór het thermisch verzinken.


Vraag 6. Kan de fabrikant voorgeponste Z-gordingen leveren?

Ja. Gatgrootte, afstand en positie kunnen worden geproduceerd volgens de constructietekeningen. Door het ponsen vóór het verzinken te voltooien, kunnen de bewerkte gebieden ook zink ontvangen tijdens de verzinkingsfase.


Vraag 7. Welke zinklaag moet worden toegepast nabij de kust?

Voor sterke kustblootstelling kan een coating van 200–275 μm als uitgangsvereiste worden gespecificeerd. De uiteindelijke coating moet worden bepaald op basis van de corrosieomstandigheden van het project en de toepasselijke specificaties.


Vraag 8. Is een dikkere Z-gording altijd beter?

Nee. Een dikkere wand verhoogt het staalverbruik en de kosten. De juiste dikte is afhankelijk van overspanning, tussenruimte, wind- en sneeuwbelasting, sectiehoogte en constructieberekening.


Hottags: Gegalvaniseerde Z Purlin-fabrikant, Z Purlin-leverancier, gegalvaniseerd staal Z Purlin
Stuur onderzoek
Contact informatie
  • Adres

    Secundaire verkeersader nr. 2-1, uitbreidingsgebied van de industriële zone Daqiuzhuang, district Jinghai, Tianjin, China

Vertel RongHeng uw gewenste staalproduct, maat, kwaliteit, hoeveelheid, maatwerk en leveringsbehoeften, en ons exportteam kan uw aanvraag beoordelen.
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies. Privacybeleid
AfwijzenAccepteren